


Ampliamento dei punti stampa flessografici? Piatti bloccati? Hai notato questi dettagli!
Nella stampa flessografica, l'ingrandimento e l'ostruzione del punto sono i due problemi principali più comuni che influiscono sulla qualità di stampa. Ciò non solo provoca la perdita di strati dell'immagine, ma influisce anche sulla chiarezza e l'uniformità della stampa, portando a un significativo calo della qualità di stampa. Quindi, quali sono i fattori chiave che causano l’espansione dei punti flessografici e il blocco delle lastre? In questo articolo, l'autore analizza soluzioni realizzabili da molteplici prospettive, tra cui l'ottimizzazione delle lastre di prestampa, le regolazioni della formulazione dell'inchiostro e il controllo della pressione di stampa, come riferimento per i colleghi del settore.
Dimensione del punto flessografico ampliata
L'ingrandimento del punto è un fenomeno comune nella stampa flessografica. L'espansione dei punti di solito si verifica perché quando l'inchiostro viene trasferito dal tamburo portalastra al substrato, l'inchiostro si diffonde dopo l'assorbimento, provocando un ulteriore ingrandimento dei punti, che influisce sui dettagli dell'etichetta e sulla saturazione del colore.
Nella stampa flessografica l'espansione del punto è molto comune. Ad esempio, un punto del punto originariamente impostato al 50% potrebbe espandersi fino al 51% sulla lastra di stampa e il punto del punto sul prodotto stampato finale potrebbe addirittura espandersi fino al 65% o anche più. Questo fenomeno di dilatazione del punto deriva principalmente dalle caratteristiche dell'inchiostro utilizzato nella stampa flessografica e dalla comprimibilità del clichè. Vale la pena notare che il grado specifico di espansione del punto varia a seconda del tipo di macchina da stampa e del tipo di supporto.
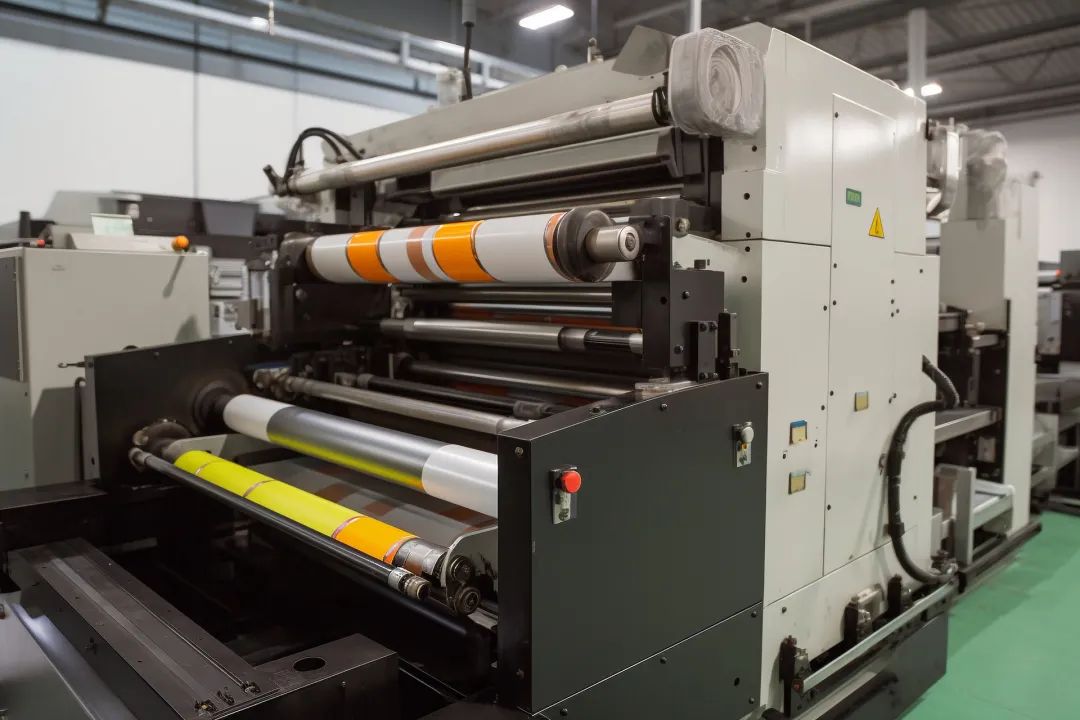
01Pressione di stampa
Nella stampa flessografica, l'inchiostro si trasferisce sotto una leggera pressione. Durante questo processo, la lastra flessografica morbida si deforma e si comprime leggermente quando l'immagine viene trasferita sotto pressione, motivo principale dell'ingrossamento del punto. Se la pressione di stampa è troppo elevata, la lastra si deformerà maggiormente e l'ingrossamento del punto sarà maggiore.
02
Durezza della piastra
La durezza della lastra influisce sull'entità dell'ingrossamento del punto. Le lastre più dure si deformano meno di quelle più morbide, con conseguente minore ingrossamento del punto. Per ridurre al minimo l'ingrossamento del punto, si consiglia di scegliere innanzitutto uno strato sottile con una durezza maggiore rispetto al supporto di stampa (spessore 0,05–0,13 mm). Inoltre, anche l'utilizzo di nastro comprimibile o cuscinetti ammortizzanti che assorbono la pressione di stampa per fissare la lastra può aiutare a controllare l'ingrossamento del punto.
03
Viscosità dell'inchiostro
La viscosità dell'inchiostro ha un impatto significativo sull'aumento del punto. Come sappiamo, gli inchiostri ad alta-viscosità si diffondono più lentamente e non scorrono facilmente prima dell'essiccazione. Quando si utilizza inchiostro a viscosità inferiore-nella stampa flessografica, l'inchiostro spesso si diffonde o scorre sul substrato prima che si asciughi, causando un ingrossamento del punto. Pertanto, mantenere la viscosità dell'inchiostro entro un intervallo ragionevole è un fattore chiave per prevenire l'ingrossamento del punto.
04
Substrato
Le caratteristiche della superficie del supporto influiscono direttamente sull'aspetto dei punti stampati. Le pellicole lisce, non{1}}assorbenti e la carta patinata solitamente trattengono bene l'inchiostro e hanno una diffusione minima, preservando accuratamente la forma originale del punto. D'altro canto, i substrati più assorbenti e irregolari, come la carta non patinata o i rivestimenti in cartone ondulato, hanno fibre che agiscono come stoppini, trascinando l'inchiostro lungo le fibre oltre i limiti previsti del punto e del motivo, determinando un maggiore ingrossamento del punto.
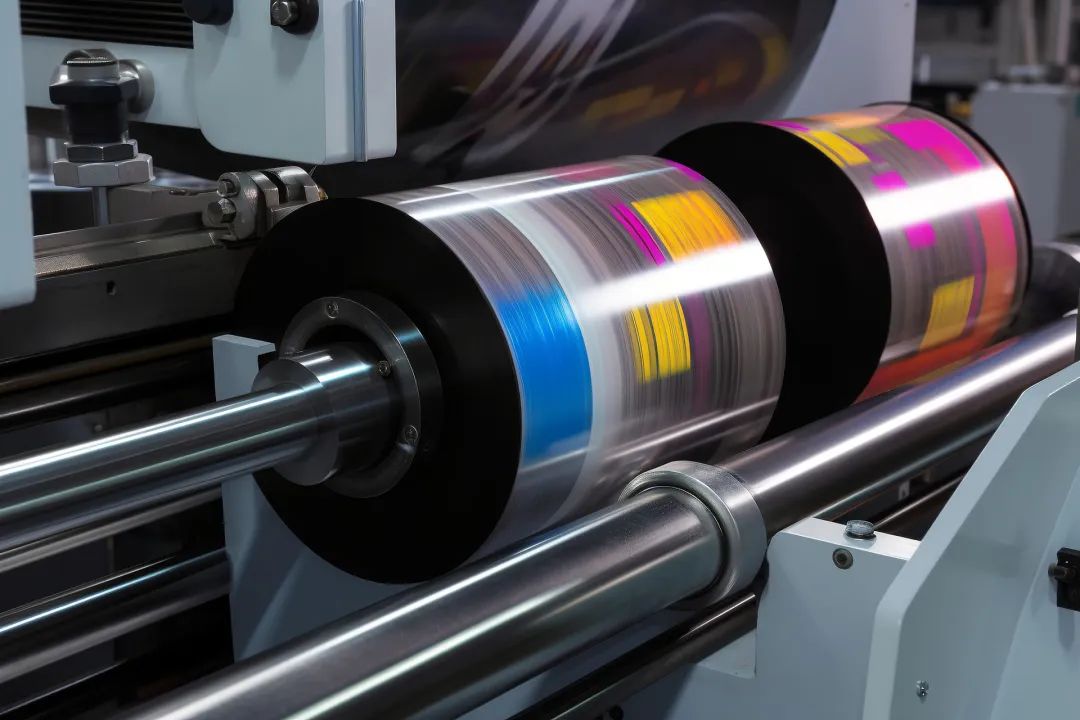
Sebbene nella stampa flessografica si verifichi occasionalmente un ingrossamento del punto, il suo schema è solitamente coerente e prevedibile. Per risolvere questo problema, l’attuale tecnologia di prestampa offre le seguenti soluzioni:
(1) Correzione software professionale: il software di elaborazione delle immagini e di separazione dei colori può regolare le dimensioni dei punti in base alle caratteristiche di input della macchina da stampa.
(2) Test standardizzati: le aziende di stampa spesso eseguono test sulle lastre per fornire parametri accurati di guadagno di punto per separatori di colore o designer.
(3) Calibrazione-a ciclo chiuso: le impostazioni dei punti sulle pellicole di separazione dei colori sono ottimizzate in base ai risultati di stampa effettivi dei grafici di prova standard.
(4) RIP: utilizzando dispositivi dedicati come RIP (Raster Image Processors) e le relative funzioni di calibrazione è possibile controllare le variazioni dei punti in modo più preciso.
Intasamento della lastra flessografica
Nella stampa flessografica, garantire che le stampe riproducano accuratamente il materiale originale è un requisito fondamentale. Tuttavia, un problema comune che influisce sulla qualità di stampa è l'accumulo di inchiostro sui bordi dei punti, noto come intasamento della lastra flessografica. Questo fenomeno influisce sulla chiarezza e sulla nitidezza dell'immagine, riducendo la qualità complessiva della stampa.
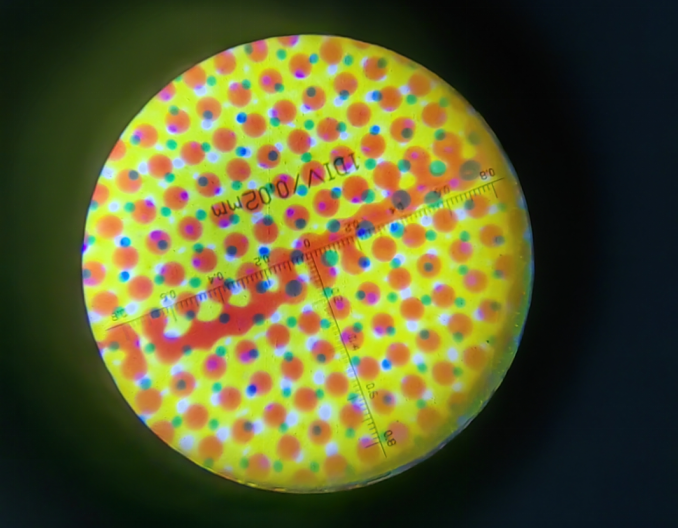
L'intasamento della lastra flessografica si verifica quando, per vari motivi, l'inchiostro non viene completamente trasferito al supporto durante il processo di stampa flessografica. Ciò fa sì che l'inchiostro si accumuli sempre più sulla parte superiore e sulle spalle dei punti. Una volta che l'accumulo raggiunge un certo livello, un piccolo punto potrebbe essere stampato molto più grande a causa del trasferimento eccessivo di inchiostro, oppure diversi punti di mezzitoni-potrebbero unirsi in modo irregolare, rendendo la superficie di stampa sporca e riducendo la qualità dell'immagine.
Questo problema si verifica comunemente nelle aree tonali più chiare, dove le luci sono le più evidenti. Poiché le luci hanno toni più chiari, l'inchiostro in eccesso diventa molto evidente, motivo per cui le luci sono particolarmente difficili da gestire nella stampa flessografica.
01Conteggio delle linee del rullo mesh e della piastra non corrispondenti
La stampa flessografica è diversa dagli altri metodi di stampa principalmente a causa del rullo a rete. Far corrispondere il numero di linee del rullo mesh con il numero di linee della lastra è fondamentale per garantire la qualità di stampa. Quando i punti salienti sulla lastra di stampa entrano in contatto con le celle del rullo a rete, i punti della lastra sono più piccoli delle aperture delle celle. Pertanto, durante la stampa, i punti della lastra cadono nelle celle. Quando i punti della lastra si separano dalle celle, non solo la parte superiore ma anche i lati raccolgono inchiostro. Quando vengono trasferite sul substrato, le luci vengono stampate come grandi aree continue, creando quello che viene chiamato "effetto screziato".
Questo di solito accade nella stampa con un numero elevato di righe. Il modo principale per risolverlo è assicurarsi che le celle sul rullo a rete siano sempre più piccole dei punti più piccoli sulla piastra.
02
Inchiostro in eccesso dal rullo a rete
Il rullo a rete è il rullo dosatore per il trasferimento dell'inchiostro e il tipo di rullo a rete determina la quantità di inchiostro applicata. Se il rullo trasferisce troppo inchiostro, la lastra si ritroverà con inchiostro in eccesso. Se non gestito correttamente, questo può accumularsi attorno ai punti e causare l'intasamento della piastra.
La soluzione è semplice ma efficace. L'utilizzo di un rullo a rete che trasferisce quantità minori di inchiostro può ridurre notevolmente il problema, garantendo che la giusta quantità di inchiostro raggiunga la lastra e, infine, il supporto di stampa.
03
Troppa pressione di stampa
Se la pressione di applicazione dell'inchiostro è troppo elevata, i punti sulla piastra si deformano, assorbendo troppo inchiostro e provocandone la diffusione verso l'esterno. Anche una pressione leggermente elevata aumenta la possibilità di intasamento della piastra. La regolazione della pressione al livello corretto può prevenire-una compressione eccessiva dell'inchiostro, ridurre gli accumuli e garantire una stampa di alta-qualità.
04
Viscosità elevata dell'inchiostro
La viscosità dell'inchiostro è fondamentale per la qualità della stampa flessografica. L'elevata viscosità influisce sul trasferimento dell'inchiostro e può causare l'accumulo di inchiostro attorno ai punti. Abbassando l'inchiostro a una viscosità più adatta è possibile ridurre significativamente il rischio di accumulo di inchiostro e di intasamento della lastra.