


Come scegliere l'inchiostro da stampa per i materiali adesivi in pellicola? A cosa bisogna prestare attenzione durante la stampa? Ricorda questi punti chiave!
I materiali adesivi in pellicola sono un tipo di polimero la cui superficie non assorbe l'inchiostro da stampa. I metodi di essiccazione per la stampa dell'inchiostro sulla superficie dei materiali adesivi in pellicola comprendono evaporazione, coalescenza, reticolazione-e polimerizzazione, quasi senza penetrazione, il che è abbastanza diverso dai materiali adesivi a base di carta-. L'energia superficiale dei materiali adesivi in pellicola è bassa ed è necessario un pretrattamento prima della stampa per soddisfare i requisiti di bagnatura e livellamento dell'inchiostro; in caso contrario, potrebbero verificarsi problemi come una scarsa adesione dell'inchiostro. Selezione e applicazione dell'inchiostro da stampa 01 Utilizzare inchiostri, vernici e additivi appositamente progettati per la stampa su pellicola Esistono molti tipi di inchiostri e alcuni sono progettati specificamente per materiali adesivi su pellicola o anche per un particolare tipo di materiale adesivo su pellicola. Pertanto l'inchiostro deve essere specializzato e utilizzato con vernici e additivi compatibili; in caso contrario, disallineamenti tra l'inchiostro e il substrato possono portare a problemi di qualità di stampa e causare il distacco dello strato di inchiostro. in caso contrario, l'inchiostro potrebbe staccarsi. Se l'inchiostro viene scelto correttamente, le resine dell'inchiostro si legheranno saldamente alle resine del rivestimento e, anche se l'inchiostro non si è completamente asciugato, lo strato di inchiostro non si staccherà. Ad esempio, un'azienda di stampa di etichette ha riscontrato scarsi risultati utilizzando l'inchiostro Hanghua 161 per un determinato prodotto, ma dopo essere passato all'inchiostro VP della stessa marca, i risultati sono migliorati e il problema del distacco dell'inchiostro è stato risolto.
03
Controllare lo spessore dello strato di inchiostro e, se necessario, utilizzare il metodo di sovrastampa. Alcuni materiali stampati richiedono un certo spessore dello strato di inchiostro. Quando lo strato di inchiostro è spesso, l'asciugatura incompleta dell'inchiostro può causare perdite di inchiostro. La soluzione migliore è utilizzare la serigrafia e la stampa rotocalco. Per gli stabilimenti tipografici senza queste condizioni, si può prendere in considerazione l'utilizzo dello stesso-inchiostro colorato per la doppia stampa. La pratica abituale è quella di stampare prima uno strato molto sottile di inchiostro e, dopo che è completamente asciutto, stampare nuovamente sulla superficie. Dopo le due stampe, non solo migliora lo spessore dello strato di inchiostro ma risolve anche il problema di adesione dell'inchiostro, soddisfacendo i requisiti del processo.04Controlla la velocità di asciugatura dell'inchiostro. Presta attenzione alla durata di conservazione dell'inchiostro. Quando l'inchiostro si asciuga lentamente, è possibile aggiungere una piccola quantità di essiccante per aumentare la velocità di asciugatura.05Garantire l'asciugatura dell'inchiostro o l'energia di essiccazione. La pulizia regolare del dispositivo di essiccazione dell'inchiostro e la sostituzione periodica delle lampade UV sono fondamentali per garantire l'essiccazione completa dell'inchiostro UV. Controlla regolarmente l'efficienza e le condizioni del dispositivo di essiccazione UV con strumenti o carta di prova e regola lo spessore dello strato di inchiostro e la velocità di stampa in base a questi dati per ottenere i migliori risultati di stampa.06Controlla la velocità di stampa per la stampa multicolore e assicurati che lo strato di inchiostro sia completamente asciuttoPer le etichette stampate multicolore, la stampa ad alta-velocità non è consigliata. Si consiglia di controllare la velocità di stampa entro 30-50 m/min per garantire che lo strato di inchiostro sia completamente asciutto e ridurre gli sprechi. Eliminazione dell'elettricità statica L'elettricità statica è uno dei principali fattori che causano problemi di qualità durante la stampa su materiali autoadesivi in pellicola. Eliminare l'elettricità statica e tenerla sotto controllo è necessario nella stampa di materiali autoadesivi su pellicola. L'eliminazione dell'elettricità statica ha due requisiti per le aziende di stampa: uno è ambientale e l'altro è l'aggiunta di dispositivi di eliminazione dell'elettricità statica corrispondenti all'attrezzatura.01 Controllo della temperatura e dell'umidità La bassa temperatura e la secchezza sono le principali cause dell'elettricità statica. Quando la temperatura del laboratorio di stampa è di circa 22 gradi e l'umidità relativa è superiore al 50%, l'elettricità statica superficiale delle pellicole di materiali auto-adesivi scomparirà o si ridurrà al minimo. Pertanto, la temperatura e l'umidità devono essere controllate nel laboratorio di produzione. L'officina dovrebbe essere dotata di dispositivi per temperatura e umidità costanti. Le aziende che non dispongono di tali condizioni possono prendere in considerazione l’isolamento delle apparecchiature di stampa, ad esempio creando una piccola stanza in vetro per creare un ambiente di stampa ideale. Attualmente, alcune aziende di stampa di etichette di piccole e medie dimensioni-nella Cina settentrionale utilizzano comunemente questo metodo per controllare l'elettricità statica con buoni risultati.02Installazione di dispositivi per l'eliminazione dell'elettricità statica Esistono due tipi comuni di dispositivi per l'eliminazione dell'elettricità statica. Il primo tipo è elettrico, che utilizza un gran numero di ioni generati nel campo elettrico per assorbire, neutralizzare ed eliminare gli elettroni liberi sulla superficie della pellicola per rimuovere l'elettricità statica. Il secondo tipo è del tipo a scarica, che può funzionare senza alcuna alimentazione, come mostrato nella Figura 1. Quando la pellicola passa attraverso un filo metallico (chiamato anche corda antistatica), gli elettroni in eccesso sulla superficie della pellicola vengono scaricati nel terreno tramite il filo metallico. Poiché il potenziale del filo metallico è inferiore al potenziale degli elettroni liberi sulla superficie della pellicola, il passaggio attraverso la scarica del filo metallico può eliminare l'elettricità statica sulla pellicola.
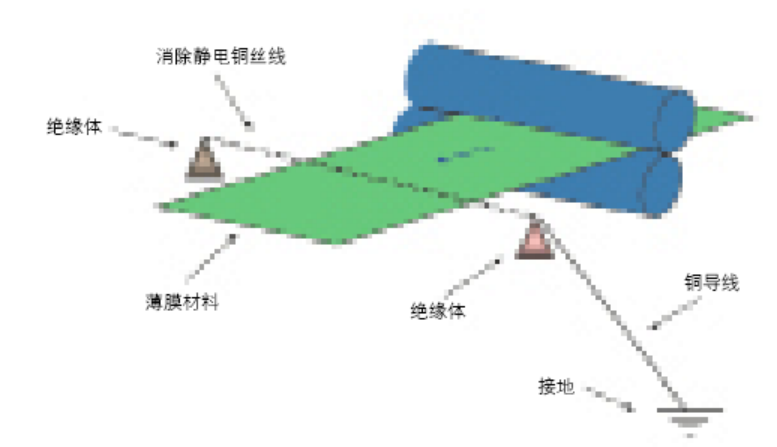
Figura 1 Diagramma schematico di un eliminatore statico di tipo-a scarica Gli eliminatori statici sono dispositivi molto pratici utilizzati nel processo di stampa di materiali autoadesivi a film sottile-. Possono essere posizionati in più posizioni sull'attrezzatura di stampa secondo necessità. Come mostrato nella Figura 2, gli eliminatori statici vengono installati prima e dopo la stazione di fustellatura-. Quando si installano gli eliminatori statici su una macchina da stampa, è necessario tenere presente i seguenti punti: L'apparecchiatura deve essere collegata a terra, poiché la messa a terra consente di condurre l'elettricità statica nel terreno; anche l'eliminatore statico stesso deve essere messo a terra ed è necessario che sia messo a terra separatamente per ottenere un migliore effetto di eliminazione statica; poiché l'elettricità statica viene generata continuamente, se le condizioni lo consentono, per ottenere il miglior risultato è necessario installare eliminatori statici in tutte le postazioni di lavoro della macchina da stampa, inclusa la stazione di alimentazione della carta, ciascuna stazione di stampa e lavorazione e la stazione di raccolta della carta; l'efficacia dell'eliminazione statica deve essere controllata regolarmente per garantire l'affidabilità dell'eliminatore statico.
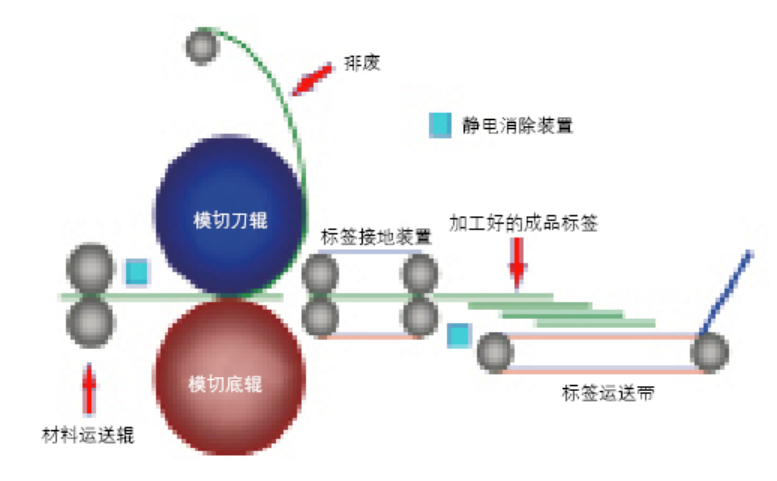
Figura 2 Unità di fustellatura-e smaltimento rifiuti con dispositivi di trattamento elettrostatico installatiPrecauzioni per la stampa su materiali adesivi in pellicola01Controllare adeguatamente la tensione di stampaPer apparecchiature di stampa che alimentano carta-in modo intermittente e alternativo, è facile controllare la tensione di alimentazione-della carta. Gli esempi includono la macchina per la stampa di etichette B-100 del Giappone Lindetec e la macchina per la stampa di etichette di tipo 300-da cilindro-a-cilindro. Questi tipi di apparecchiature sono macchine da stampa a tensione-costante con tensione stabile, che non influisce sulla registrazione della stampa. Tuttavia, per le macchine rotative per la stampa di etichette con alimentazione continua della carta-, come le macchine flessografiche e le macchine per la stampa di etichette satellitari, è necessario controllare e regolare rigorosamente la tensione di stampa, altrimenti potrebbero verificarsi errori di registrazione. Il controllo della tensione sulla macchina da stampa include il controllo sia della tensione di alimentazione della carta-che della tensione di riavvolgimento. Questi devono essere regolati in base ai diversi tipi e larghezze dei materiali per garantire una stampa normale.(1)-Controllo della tensione di alimentazione della cartaLa corretta tensione di alimentazione della carta-garantisce la registrazione accurata dei materiali adesivi della pellicola e previene la deformazione del materiale durante la stampa, il che significa che i bordi del materiale non si inclinano. Se i bordi del materiale si sollevano durante la stampa, significa che la tensione di riavvolgimento è eccessiva o che il cono è impostato in modo errato. Il materiale deve essere riavvolto e ristampato. Se l'attrezzatura di riavvolgimento non è disponibile, una soluzione temporanea consiste nell'installare una pinza sull'albero di svolgimento per evitare che i bordi del materiale si sollevino. Tuttavia, in questo caso potrebbero comunque verificarsi problemi di registrazione.(2) Controllo della tensione di riavvolgimento Anche la tensione di riavvolgimento è correlata alla registrazione della stampa e determina la precisione dei bordi riavvolti. Se la tensione di riavvolgimento è troppo bassa, influisce sulla registrazione e provoca bordi di riavvolgimento irregolari, che potrebbero causare problemi nei processi successivi. Una tensione di riavvolgimento eccessiva può causare infiltrazioni di adesivo sui bordi del materiale, spostamento dell'etichetta o rottura del rivestimento dopo la stampa, con conseguenze sull'efficienza della stampa. Pertanto, una tensione di riavvolgimento adeguata è fondamentale e il valore di tensione ottimale dovrebbe generalmente essere determinato attraverso la sperimentazione. Per le macchine per etichette con alimentazione continua della carta, sia la tensione di alimentazione della carta che quella di riavvolgimento devono essere ben controllate. Dopo aver ottenuto una stampa qualificata con diversi materiali e larghezze, questi dati dovrebbero essere prontamente riepilogati e registrati per migliorare l'efficienza e garantire la qualità. In generale, la tensione di riavvolgimento dovrebbe essere uguale o maggiore della tensione di svolgimento, ma non superiore al doppio della tensione di svolgimento.02Utilizzare la verniciatura anziché la laminazioneOgni tipo di materiale della pellicola ha caratteristiche fisiche e chimiche uniche; alcuni non sono adatti per la laminazione. La laminazione dopo la stampa può distruggere le proprietà del materiale. I materiali PE hanno una superficie morbida, adatta per oggetti con ampi raggi di curvatura o superfici sferiche. I materiali di laminazione comunemente utilizzati sono pellicole BOPP rigide e, una volta che un'etichetta laminata combina PE e BOPP, le sue proprietà vengono alterate, rendendola inadatta per superfici curve o sferiche. La combinazione dei due materiali può anche portare a un disadattamento di tensione, causando la deformazione dell'etichetta e problemi come il sollevamento o il distacco dei bordi durante l'applicazione. Pertanto, per etichette di grandi dimensioni ed etichette applicate su superfici curve, si consiglia di utilizzare la verniciatura UV anziché la laminazione. La verniciatura non solo protegge lo strato di inchiostro ma massimizza anche le prestazioni del materiale per un'applicazione ottimale.
03
Si consiglia di utilizzare 150 lpi per la stampa di etichette a colori in mezzitoni, mentre 175 lpi non è consigliato.
Le etichette in definitiva attirano l'attenzione dei consumatori attraverso l'attrattiva sullo scaffale. Per i materiali stampati, maggiore è la frequenza del retino dei mezzitoni, più chiare saranno le immagini e il testo, ma la copertura dell'inchiostro sarà inferiore, risultando in colori più chiari; minore è la frequenza del retino mezzitoni, maggiore sarà l'inchiostro utilizzato, garantendo un migliore effetto visivo, ma le immagini e il testo appariranno più ruvidi.
La frequenza del retino dei mezzitoni è inoltre direttamente correlata alla qualità di stampa, al tasso di scarto di stampa, alla precisione delle apparecchiature di stampa e ai materiali di stampa. Una frequenza di retinatura più elevata richiede materiali più lisci e apparecchiature ad alta-precisione per soddisfare i requisiti di qualità; una frequenza dello schermo più bassa ha condizioni molto più rilassate. Pertanto, la scelta migliore per le etichette su pellicola è il mezzitoni a colori da 150 lpi. Ciò non solo soddisfa i requisiti di estetica e impatto sullo scaffale, ma garantisce anche la qualità di stampa, controlla il consumo entro un intervallo ragionevole e raggiunge un equilibrio completo.