


Scarsa adattabilità alla macchina dei pacchetti di sigarette sottili? Questo processo risolve il problema
Negli ultimi anni, i pacchetti sottili di sigarette sono diventati la forza trainante della crescita dimensionale e strutturale di molte marche di sigarette. Un numero crescente di marchi di sigarette rinnova e aggiorna continuamente i propri prodotti in base alla domanda dei consumatori, promuovendo congiuntamente lo sviluppo accelerato della categoria dei pacchetti di sigarette sottili. Poiché la quota di mercato dei pacchetti di sigarette sottili continua a crescere, aumenta anche la velocità delle macchine confezionatrici per sigarette sottili, che raggiungono i 600-700 pacchetti al minuto. L'effetto fustellato dei pacchetti di sigarette ne limiterà notevolmente l'adattabilità alle macchine. Attraverso test e confronti sulle macchine confezionatrici di sigarette, i pacchetti di sigarette slim da taglio rotondo-a-rotondo-hanno una migliore adattabilità della macchina rispetto ai pacchetti di sigarette slim da taglio-a-piatto-piatto.
Selezione del processo di fustellatura-
In termini di processi di fustellatura-, i pacchetti di sigarette sottili sono più difficili da produrre rispetto ai pacchetti di sigarette standard. Confrontando le dimensioni dei tipi di scatole per pacchetti di sigarette, come mostrato nella Figura 1, le scatole per pacchetti slim misurano 260,3 mm × 77,0 mm, mentre le scatole per pacchetti standard misurano 245 mm × 98 mm. Le scatole per pacchi slim sono più lunghe, con una larghezza del nastro di carta generalmente superiore a 770 mm e l'imposizione orizzontale è 50–60 mm più larga rispetto alle scatole per pacchi standard. L'aumento del layout orizzontale influisce sulla precisione delle-dimensioni fustellate. Dal punto di vista dell'imposizione verticale, le scatole slim pack sono più strette e un'eccessiva imposizione verticale rende più difficile l'allineamento tra le linguette della scatola e le estremità di stampa.
Come si può vedere dalla Figura 1, la spaziatura minima della linea di piega per le scatole per pacchi sottili è di 8 mm, ovvero 4 mm più piccola di quella delle scatole per pacchi standard. Quanto più piccola è la spaziatura della linea di cordonatura, tanto più difficile sarà controllare uniformemente la profondità della cordonatura a causa del fattore di "competizione di forza". La distanza tra la linea di piega e il bordo fustellato- è di 11 mm per le scatole in confezione sottile e 21,5 mm per le scatole in confezione standard. Più la linea di piega è vicina al bordo fustellato-, maggiore è la forza che tende ad aprire la confezione durante la formatura. Se la profondità della piega è insufficiente o la prestazione dell'adesivo è scarsa, si verificheranno frequenti arresti della macchina confezionatrice. Attualmente, le scatole slim pack domestiche sono tutte prodotte con un metodo di taglio piatto-a-piatto-fustellato. Per controllare meglio l'effetto della fustellatura-e garantire un'adattabilità stabile della macchina, la nostra azienda ha condotto test di verifica utilizzando un metodo di fustellatura circolare-a-circolare-.
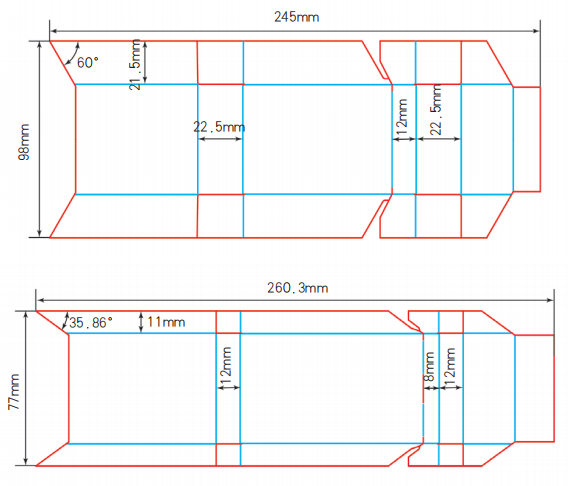 Fig.1 Diagramma schematico delle dimensioni dei pacchetti di sigarette standard (in alto) e fini (in basso).
Nelle prime fasi di pianificazione e analisi del processo, facciamo un confronto con il metodo di fustellatura piatta e piatta-e il metodo di fustellatura circolare-presenta i seguenti cinque vantaggi.
01/ Elevata efficienza produttiva della fustellatura circolare-
Secondo la velocità della fustellatrice-di 210.000 fogli/ora, l'efficienza è doppia rispetto a quella della laminazione piana da 105.000 fogli/ora.
02/ Utilizzando la stessa lunghezza di carta, la velocità di produzione dei prodotti fustellati circolari- è maggiore
La fustellatura circolare-adotta il metodo di alimentazione a rotolo, che non necessita di lasciare un bocchino e una posizione della punta durante la composizione e può anche essere annidato in modo incrociato continuo, il che può far risparmiare circa il 6% della carta. Secondo la larghezza della scatola del pacchetto di sigarette di 77 mm, ogni 10.000 scatole di prodotti produrranno 1,48 milioni di prodotti piccoli in più.
03/ La pressione della linea di cordonatura e della fustella è più uniforme e la qualità della fustellatura è migliore
Poiché il metodo di pressatura circolare, fustellatura e pressatura circolare è a contatto di linea, il-rullo di fustellatura è dotato di un centro di lavoro a quattro-assi ad alta-precisione per garantire che la precisione dimensionale del prodotto sia controllata entro 0,2 mm e la forma piana venga accuratamente convertita in un modello di lavorazione tridimensionale. Poiché adotta un metodo di pressatura in linea con pressione inferiore, l'uniformità della pressione di rientranza e fustellatura- è molto più elevata di quella della pressatura a superficie appiattita e lo stampaggio dei pacchetti di sigarette è più stabile.
04/ Elevata fustella-precisione di taglio
La fustellatrice circolare-è dotata di un dispositivo di registrazione ad alta-precisione e di un dispositivo di regolazione della fase di fustellatura-che può ottenere una precisione di fustellatura-abbastanza elevata. Il sistema di controllo della tensione può migliorare la precisione di posizionamento di stampa, fustellatura-e rientranza. L'errore tra l'intera fustellatura-, la circonferenza della piastra di rientranza e la circonferenza della piastra del processo di stampa può essere distribuito uniformemente su ciascuna scatola di sigarette nella direzione circonferenziale, il che può eliminare il problema di grandi differenze nella fustellatura della coda-manicotto di fustellatura della piastra di morso fustellata appiattita-e la dimensione di una singola scatola è più precisa.
05/ Elevata resistenza alla stampa delle lastre fustellate-
Ridurre l'adattabilità dei pacchetti di sigarette causata dal cambio delle piastre fustellate. La piastra di fustellatura circolare-ha una lunga durata, il rullo di fustellatura-può essere riaffilato-3 volte e può anche eseguire 5 milioni ~ 10 milioni di giri dopo ogni riaffilatura, un valore molto superiore rispetto al metodo di fustellatura ad appiattimento piatto-.
Punti di rischio del processo di pressatura e fustellatura circolare-
Lo strumento di fustellatura circolare per pressatura circolare del pacchetto di sigarette a forma di scatola a ramo fine- è fondamentalmente realizzato in acciaio in polvere importato, quindi raffreddato sotto vuoto dopo la lavorazione grossolana e la durezza può raggiungere più di HRC60. Se il processo di fustellatura circolare-del pacchetto di sigarette può soddisfare la produzione di massa e se può mantenere un'adattabilità efficace e stabile sulla macchina per sigarette per lungo tempo, dobbiamo considerare i seguenti quattro punti di rischio quando pianifichiamo il processo.
01/ Il rischio di "rompere il coltello" con gli spigoli vivi della coda di rondine
Come mostrato nella Figura 1, l'angolo acuto del pacchetto di sigarette a scatola fine è di 35,86 gradi, che è molto più piccolo dei 60 gradi del pacchetto di sigarette a scatola standard. Più piccolo è l'angolo, maggiore è la probabilità che venga schiacciato dalla carta dopo la fustellatura-e la pressatura, e gli angoli acuti sono molto soggetti al rischio di "scheggiatura".
02/ Rischio di selezione della larghezza e della profondità della linea di rientranza
Come mostrato nella Figura 2, in base ai diversi tipi di carta per trasferimento carta, carta laminata e cartone bianco, ai diversi spessori della carta e alla differenza nella profondità e larghezza della rientranza richiesta nelle diverse posizioni del tipo di scatola, è necessario selezionare il bordo di rientranza e la larghezza, l'angolo e l'altezza della scanalatura di rientranza appropriati. Una volta che la scelta risulta irragionevole, è facile che si crei il problema della "bocca obliqua", del "cielo e terra" o della "terra che copre il cielo" dopo lo stampaggio.
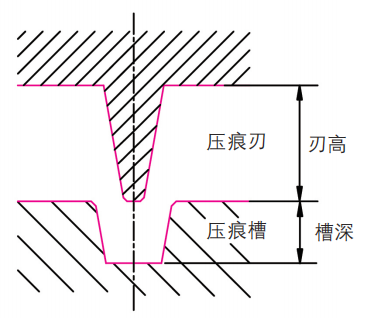
Figura 2: Schema della lama di rientranza e della scanalatura
03/ Rischi nella scelta della fustella-Larghezza e angolo della lama di taglio
Come mostrato nella Figura 3, è necessario progettare e selezionare diverse larghezze e angoli della lama in base al tipo di carta e inchiostro, per garantire una durata di stampa sufficiente e la levigatezza dei bordi della fustellata-. L'angolo della lama fustellata-varia da 35 gradi a 55 gradi e la larghezza della lama varia da 0,02 a 0,05 mm; i tipi di carta possono generalmente essere suddivisi in carta patinata, carta di trasferimento e carta laminata; i tipi di inchiostro possono generalmente essere suddivisi in inchiostro normale, inchiostro bianco e inchiostro UV. Carte e inchiostri diversi richiedono anche selezioni diverse di larghezze e angoli della lama fustellata-.
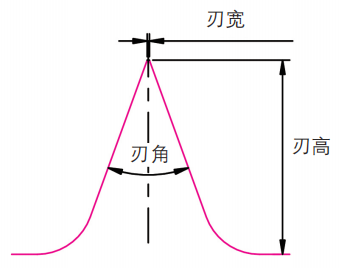
Figura 3 Diagramma schematico della-lama da taglio
04/ Rischi nella scelta del numero di pacchetti di sigarette nella direzione circonferenziale per la fustellatura-
Il numero di pacchetti di sigarette nella direzione circonferenziale per la fustellatura- dovrebbe essere innanzitutto scelto in base alla difficoltà di controllare la posizione della carta stampata, preferibilmente facendo corrispondere il numero di pacchetti nella direzione circonferenziale di stampa; in secondo luogo, è necessario considerare pienamente il peso proprio del rullo-causato dal diametro del rullo. Minore è il numero di pacchi nella direzione circonferenziale, minore sarà il peso proprio del rullo. La disposizione dei pacchetti di sigarette sottili è più lunga in direzione orizzontale rispetto ai pacchetti di sigarette standard, rendendoli più soggetti a una pressione di fustellatura-e di cordonatura insufficiente nei pacchetti centrali. Sebbene l'aggiunta di una configurazione a-asse singolo o a quattro-asse come mostrato nella Figura 4 possa compensare una pressione insufficiente, maggiore è il diametro del rullo di fustellatura-, più vantaggioso è per stabilizzare la pressione al centro dei pacchetti di sigarette sottili se il peso proprio-è adeguato.
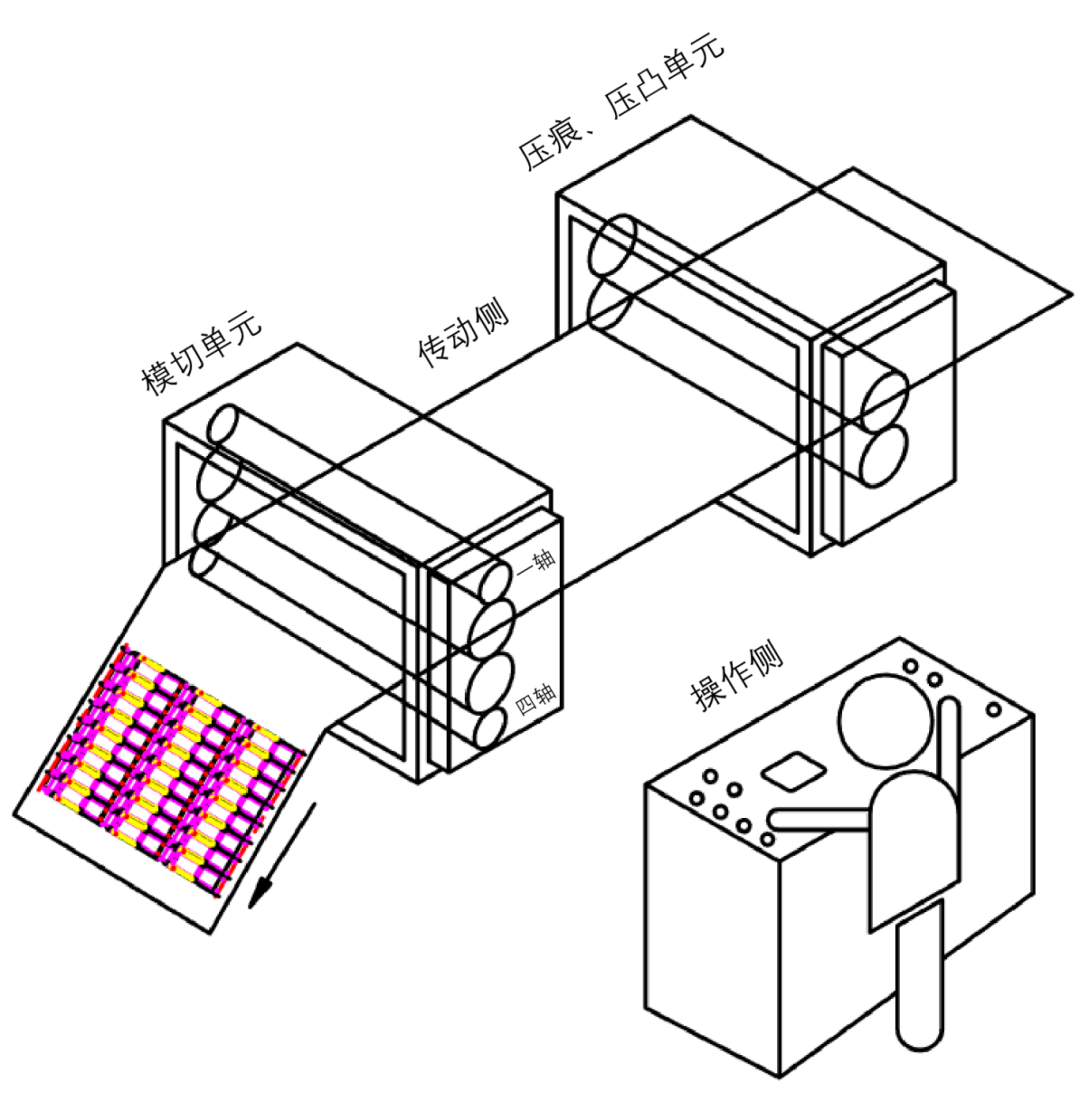
Figura 4 Schema della postazione di lavoro per taglio tondo-Fustella tonda a pressione-
Oltre a mantenere un'adattabilità migliore e più stabile della macchina per i pacchetti di sigarette sottili-, la fustellatura rotonda-a pressione{2}}può anche espandere le connessioni a valle alle apparecchiature di ispezione, alle apparecchiature di raccolta automatica, alle apparecchiature di rotazione automatica, alle apparecchiature di raggruppamento automatico e alle apparecchiature di pallettizzazione automatica e può essere integrata con veicoli a guida automatica AGV per ottenere una modalità di produzione intelligente. L'applicazione della fustellatura rotonda-a pressione-su scatole di sigarette-confezioni sottili ha dimostrato la sua elevata efficienza e stabilità. In futuro perseguiremo anche applicazioni più ampie.