


"L'efficienza produttiva della stampa su fogli di sigarette 'Yuxi (Hard)' è salita alle stelle e dietro si nascondono questi segreti!
La stampa a caldo è ampiamente utilizzata nel settore della stampa di imballaggi, ma la sua applicazione è ancora maggiore in alcune aree di stampa speciali, in particolare nel confezionamento di sigarette. La tecnologia di stampa a lamina posizionale si è evoluta dalle tradizionali tecniche di stampa non-equidistanti. Utilizza la scansione del posizionamento del cursore e il controllo dell'asse passo-passo per impostare la distanza di salto, consentendo ai modelli in elettro-alluminio di allinearsi con precisione con la piastra di stampa, in modo che l'elettro-alluminio olografico completi lo stampaggio posizionale sotto calore e pressione.
La posizione del cursore del foglio di stampa posizionale olografico deve essere calcolata in base a molteplici fattori come il layout del pezzo stampato, il numero di imposizioni e il numero di punti di stampa. Ciò garantisce una spaziatura uniforme dei gradini e soddisfa perfettamente i requisiti di stampaggio."
In generale, il processo di stampa a caldo da piatto-a-multi-punto singolo-posizione richiede che i punti di stampaggio siano distanziati uniformemente. Se la spaziatura non è uniforme, il modello di stampaggio posizionato non può essere allineato correttamente o può portare a un consumo aggiuntivo di alluminio elettrolitico. Di solito, questo viene risolto aggiungendo più passaggi di stampaggio, suddividendo lo stampaggio in due o più fasi, ma ciò inevitabilmente aumenta le fasi e i costi di produzione, riducendo l’efficienza produttiva complessiva.
Per aumentare l'efficienza della stampa, le aziende di stampa spesso utilizzano un approccio di stampa simultanea multi-layout per la stampa a caldo in posizioni specifiche sulla confezione di sigarette. Ciò significa stampare lo stesso modello su più confezioni contemporaneamente, una procedura comunemente chiamata "stampa a layout multi-". La configurazione della scatola delle strisce a quattro-layout è mostrata nella Figura 1. La stampa a layout multiplo- può migliorare notevolmente l'efficienza purché le dimensioni e la spaziatura del modello siano coerenti e mantenga stabile l'allineamento della stampa. Inoltre, con la tecnologia attuale, la timbratura multi-layout deve allineare i motivi galvanici anti-contraffazione con i motivi stampati sulla carta da imballaggio, solitamente tramite il rilevamento ottico dei segni.
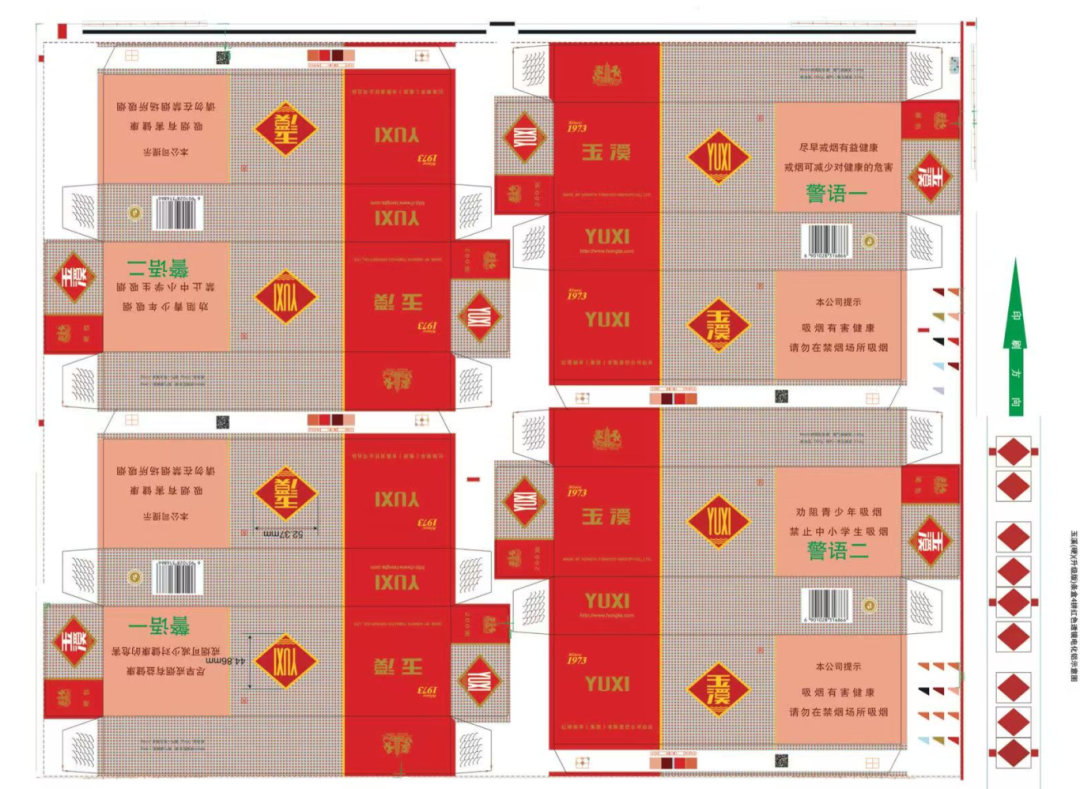 Figura 1 Layout di stampa della striscia di quattro-riquadri
Analisi dei problemi di registrazione nello stampaggio a caldo
Quando si esegue la stampa a caldo con registrazione multi-up per l'imballaggio di scatole di strisce di sigarette, supponiamo di dover stampare lo stesso logo sia sulla parte anteriore che su quella posteriore di ciascuna scatola. Per una configurazione di stampa N-up, sono necessarie etichette in foglio di alluminio anti-contraffazione 2N. Se la spaziatura tra ciascuna etichetta sulla stessa scatola o su quelle adiacenti è coerente e la spaziatura sul foglio di alluminio è impostata su un valore fisso, la stampa sequenziale può ottenere un allineamento continuo. Tuttavia, nella produzione effettiva, la spaziatura tra le due etichette sulla stessa scatola è uniforme, ma a causa delle linee di taglio tra scatole adiacenti, la spaziatura tra la seconda etichetta sulla scatola 1 e la prima etichetta sulla scatola 2 è maggiore della spaziatura tra due etichette qualsiasi su una singola scatola. In altre parole, la distanza tra le etichette 2N stampate contemporaneamente non è coerente. Se la spaziatura sul foglio di alluminio è ancora impostata come valore fisso, si verificheranno problemi nell'allineamento dei successivi modelli di etichette stampate.
L'approccio tradizionale secondo cui "un'etichetta corrisponde a un marchio di registrazione" richiede passaggi aggiuntivi per impostare i marchi, aumentando i costi di produzione. Inoltre, questo metodo richiede il controllo di un contrassegno fisso specifico ogni volta che viene effettuata la registrazione, il che aumenta i costi di utilizzo. Inoltre, questi metodi di registrazione possono rilevare l'allineamento solo dopo la timbratura, il che significa che le posizioni timbrate vengono scansionate per individuare eventuali deviazioni e le regolazioni vengono apportate solo se la deviazione è troppo grande, con conseguente ritardo significativo. Sebbene la disposizione delle etichette in lamina in modo che corrispondano esattamente alle posizioni e alla spaziatura sul substrato renda più semplice l'allineamento durante la stampa, ciò complica notevolmente la produzione della lamina; l'ampia distanza tra le etichette antifalsificazione spreca il foglio di alluminio e la maggiore distanza dei passi durante i test di stampaggio compromette sia la stabilità del processo che la durata delle apparecchiature.
Per risolvere questi problemi e soddisfare il requisito speciale di stampare modelli non- equidistanti in una sola volta durante la stampa multipla-up, è necessario apportare miglioramenti tecnici mirati alla disposizione, alla spaziatura e ai segni di registrazione delle etichette anti-contraffazione sulla pellicola, in modo che più modelli non-equidistanti possano essere stampati in un unico posizionamento. Sulla base di ciò, è stata ideata una soluzione tecnica che consente la stampa di una singola posizione-per più modelli non-equidistanti.
Determinare il numero di stampe verso l'alto e la posizione e la spaziatura dei segni sul substrato
Sulla base della lunghezza longitudinale di una singola unità, determinare il numero di unità longitudinali per stampa su una macchina da stampa a letto piano, ovvero dividere la lunghezza della lastra di stampa sulla macchina da stampa a letto piano per la lunghezza longitudinale di una singola unità. Il risultato fornisce il numero di unità longitudinali per stampaggio, che è la cosiddetta quantità di-"stampaggio multi-up".
Utilizzando la spaziatura verticale tra le singole-etichette stampate, misura la distanza tra la linea centrale geometrica di ciascuna etichetta. Ogni unità contiene due o più etichette stampate. La spaziatura tra le etichette all'interno di un'unità è contrassegnata come L1 e la spaziatura tra l'ultima etichetta dell'unità 1 e la prima etichetta dell'unità 2 nelle unità adiacenti è contrassegnata come L2. A causa delle aree fustellate-tra le unità adiacenti, L2 è maggiore di L1 e rimane costante.
L'impostazione del foglio di alluminio segue questi tre passaggi:
(1) La Figura 2 mostra uno schema della disposizione del foglio di alluminio; La Figura 3 mostra la separazione delle etichette su una scatola a lato singolo e sul foglio di alluminio; La Figura 4 mostra la sovrapposizione del modello di stampaggio della scatola quadrupla-con le etichette anti-contraffazione sulla pellicola.
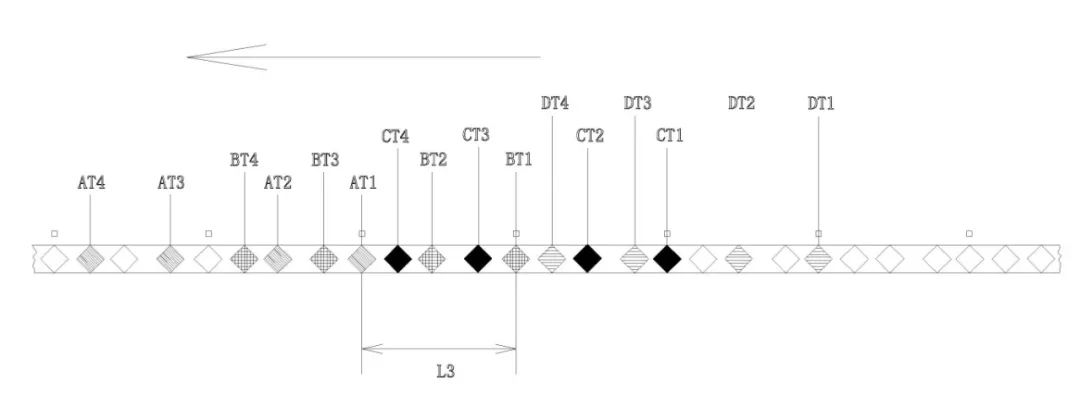
Figura 2 Diagramma schematico della struttura di distribuzione dell'alluminio elettrolitico
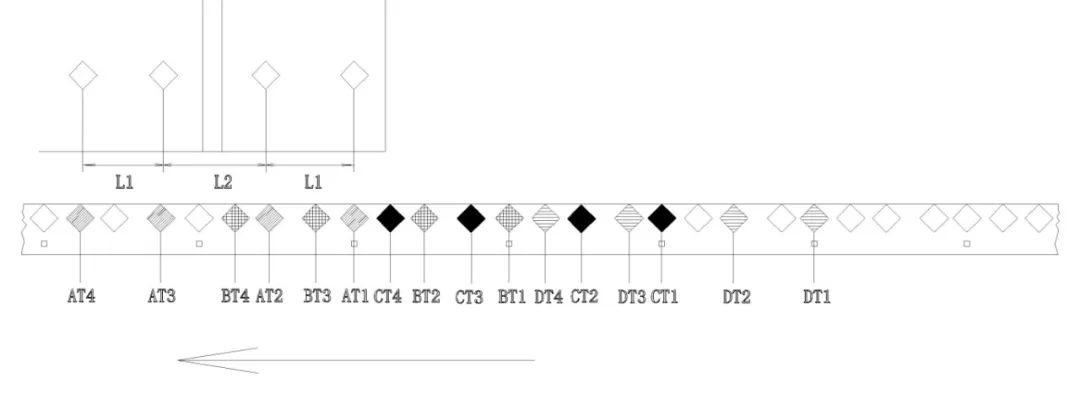
Figura 3 Diagramma che mostra la separazione della scatola a striscia singola-e dell'etichetta anti-contraffazione sul film di alluminio anodizzato
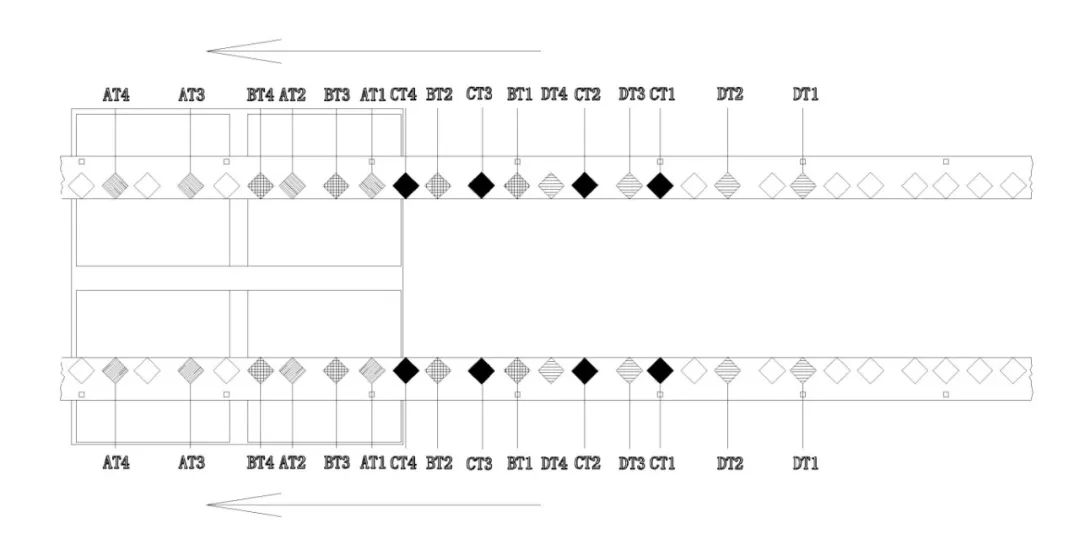 Figura 4 Diagramma schematico dell'allineamento tra quattro-modelli di stampaggio ed etichette in alluminio metallizzato
(2) Sul primo foglio di supporto, etichettare il primo segno di stampa come AT1, il secondo come AT2 e così via, fino all'ennesimo segno di stampa, etichettato ATN. Sul secondo foglio di supporto, etichettare il primo segno di stampa come BT1, il secondo come BT2 e così via, fino a BTN. Seguendo questo schema, sul terzo foglio di supporto, etichettare il primo segno di stampa come CT1, il secondo come CT2 e fino a CTN; sul quarto foglio di substrato, etichettare il primo come DT1, il secondo come DT2 e fino a DTN, ripetendo in questo modo.
(3) Il posizionamento specifico è il seguente: innanzitutto, determinare il primo cursore di posizionamento da scansionare sulla pellicola di alluminio metallizzato per la stampa e impostare il segno di stampa anti-contraffazione AT1 nella posizione corrispondente. Quindi impostare AT2 all'intervallo L1, AT3 all'intervallo L2 e AT4 all'intervallo L1. La prima stampa basata sul primo cursore di posizionamento può completare la stampa su fogli di supporto con numero pari-. Seguendo lo stesso schema utilizzato per impostare i marchi anti-contraffazione durante la prima timbratura, continuare a impostare i cursori anti-contraffazione della seconda timbratura BT1, BT2, BT3, BT4 e così via.
Durante il lavoro, la prima timbratrice scansiona il primo cursore di posizionamento e, in base alla spaziatura fissa impostata, timbra i marchi AT1, AT2 fino a ATN e 2N anticontraffazione sul primo e sul secondo foglio di supporto. Successivamente, il film di alluminio metallizzato avanza di una determinata distanza L3, portando il secondo cursore di posizionamento nella posizione del 'primo cursore di posizionamento', cioè il punto di inizio stampa. Seguendo la stessa spaziatura fissa, sul terzo e quarto foglio di supporto vengono impressi i successivi marchi anti-contraffazione. Questo processo consente salti e timbri uniformi e continui.
Timbratura una-temporanea di modelli multi-punto non-uniformi
Progettazione e produzione del foglio di posizionamento per stampaggio
Su ciascun foglio di supporto, impostare la spaziatura tra il primo e il secondo segno di stampaggio della prima unità su L1=135.9 mm e la spaziatura tra il secondo segno di stampaggio della prima unità e il primo segno di stampaggio della seconda unità su L2=159 mm. Conferma che il layout sia un 'four-up stamping.'
Come mostrato nelle Figure 2, 3 e 4, la prima stampa basata sulla scansione del primo cursore di posizionamento può completare la stampa su due fogli in direzione verticale, coprendo tutti e quattro i fogli di substrato. La seconda stampigliatura scansiona il secondo cursore di posizionamento, posizionato a L3=240 mm di distanza dal primo cursore di posizionamento. Durante questo processo, il salto e la timbratura uniforme e stabile garantiscono che, ad eccezione del primo, terzo e quinto marchio anti-contraffazione mancato all'inizio, tutti i marchi successivi vengano timbrati a intervalli adeguati. Ciò riduce notevolmente gli scarti di pellicola di alluminio metallizzato. Uno schema dell'alluminio metallizzato è mostrato nella Figura 5.
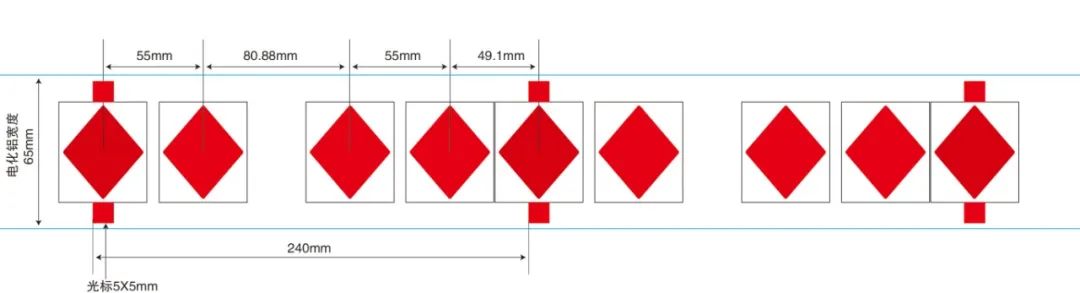 Figura 5: Schema della scatola di strisce aggiornata "Yuxi (Hard)" versione stampata in alluminio con lente rossa da 4 pezzi
Esempio di applicazione
Come mostrato nelle Figure 2, 3 e 4, prendendo come esempio la scatola a strisce aggiornata "Yuxi (Hard)" da 4- pezzi, una scatola a strisce confezionata singola è rettangolare e, dopo la piegatura, diventa una scatola cuboide rettangolare. Durante la produzione, è necessario imprimere al laser i marchi anti-contraffazione AT1 e AT2 sulle posizioni del logo anteriore e posteriore della scatola piegata. Cioè, la stampa viene eseguita sul foglio di carta rettangolare piatto prima della piegatura. Il corrispondente foglio di alluminio regolare presenta segni anti-contraffazione disposti a distanze uguali. Se la distanza tra queste due posizioni di stampa sulla scatola è fissa, è possibile disporre più marchi anti-contraffazione a distanze uguali sulla pellicola entro questa distanza fissa, in modo che durante la stampa, ogni marchio sulla pellicola possa essere stampato esattamente nelle posizioni della scatola. Ciò consente la stampa ad alta velocità riducendo al minimo gli sprechi di foglio di alluminio.
Tuttavia, a causa dei requisiti di produzione, questa scatola da imballaggio viene stampata su cartone arrotolato utilizzando la stampa rotocalco, quindi tagliata in fogli per stampa piatta, goffratura e fustellatura. Pertanto il layout necessita di aree riservate per il taglio, il che rende la distanza L2 tra marchi anti-contraffazione AT1 e AT2 adiacenti su due scatole collegate maggiore della distanza L1 tra due punti di timbratura sulla stessa scatola. Ciò impedisce che i segni anti-contraffazione della lamina siano distanziati uniformemente. Sia che si utilizzi la stampa continua o la stampa a punto-singolo in base alla posizione delle scatole, si spreca molta pellicola e il retrofit dell'intera attrezzatura di produzione sarebbe troppo costoso.
Per risolvere questo problema, il prodotto utilizza una tecnica di timbratura di posizionamento una-tempo multi-punto, non-equidistante. Ciò comporta la riprogettazione del layout della scatola, il posizionamento dei contrassegni e dei segni anti-contraffazione sulla lamina e le distanze dei gradini della lamina. Lo schema della fase della lamina è mostrato nella Figura 6. I test di produzione in serie hanno verificato che questa tecnica modifica minimamente il processo di produzione originale, ottiene la stampa una-temporanea di modelli multi-pezzo, multi-punto, non-equidistanti con uno spreco minimo di lamina, garantisce un posizionamento olografico accurato, mantiene la continuità della produzione e migliora l'efficienza.
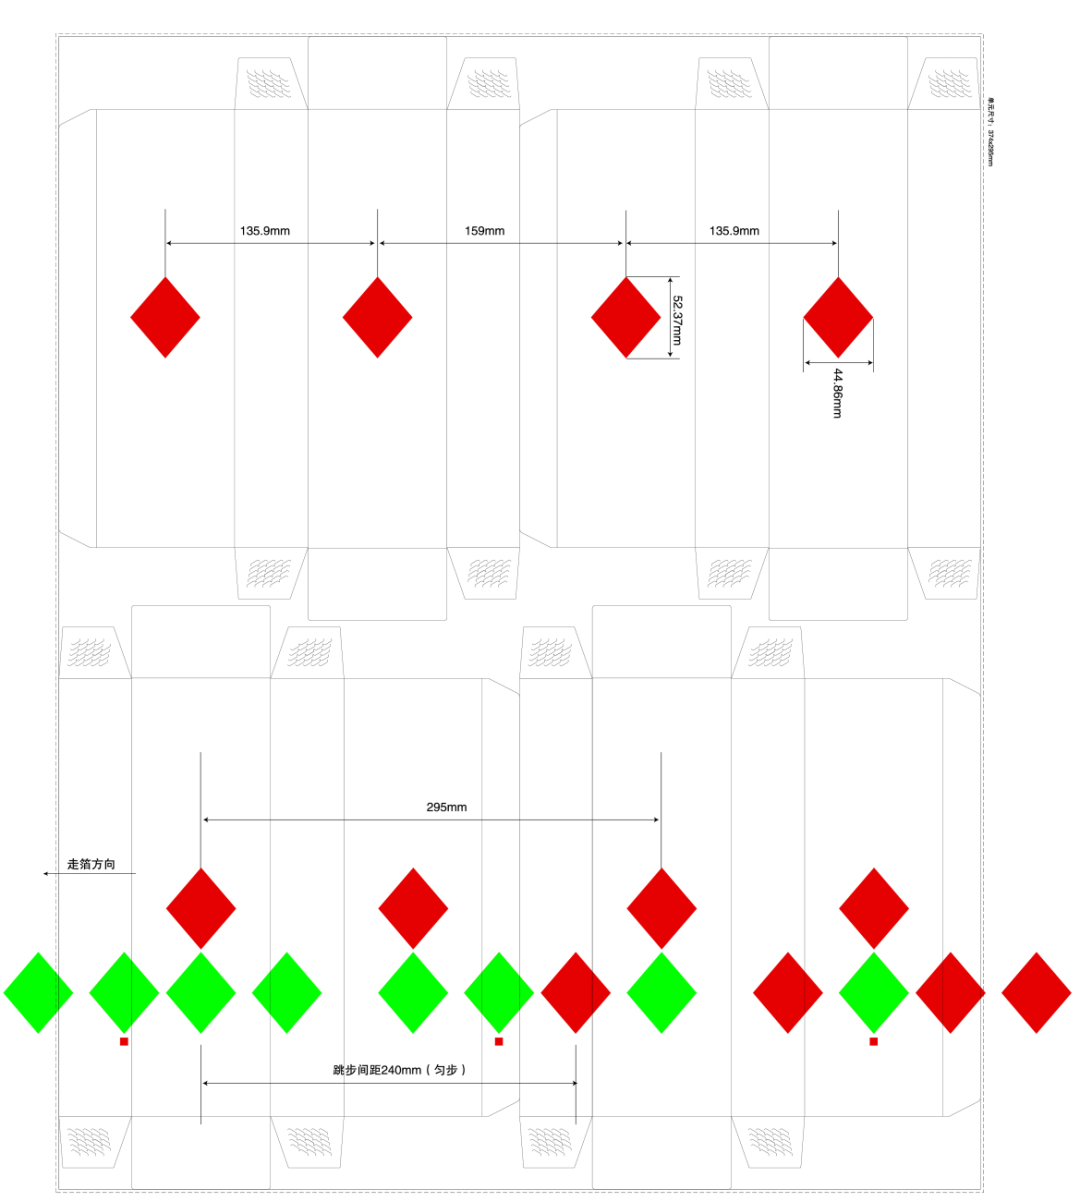
Figura 6 Schema della separazione elettrolitica dell'alluminio
In sintesi, calcolando e studiando la spaziatura del cursore per la stampa a caldo di-stampa, multi-punto, non-equidistante una-tempo con posizionamento di fogli di alluminio, sono stati identificati il corretto metodo di spaziatura e disposizione del cursore. È stata realizzata una piastra speciale per il posizionamento dello stampaggio a foglio e sono stati condotti test sull'attrezzatura per lo stampaggio della pressa piana-. Sono stati determinati le tecniche, i parametri e i metodi di controllo corrispondenti. I test hanno dimostrato che la stampa con posizionamento piatto-, multi-punto, non-equidistante una-tempo ha raggiunto un allineamento accurato del modello con una deviazione inferiore o uguale a 0,2 mm e non si sono verificati fori di sabbia, bolle o problemi di incollaggio della piastra durante lo stampaggio.
Questo metodo risolve in modo efficace il problema tecnico della stampa a caldo con-pressatura piana, multi-punto, non-equidistante con posizionamento singolo-. Consente la produzione di massa di timbri di posizionamento multi-punto, non-equidistanti una-tempo (alluminio elettrolitico posizionato a occhio di gatto rosso) per il layout normale del pacchetto "Yuxi (Hard)" versione 4-aggiornato. Rispetto al processo di stampaggio a posizionamento doppio, l'efficienza produttiva è quasi raddoppiata.