


I materiali adesivi si rompono o cedono durante lo scarico dei rifiuti? Questi motivi non dovrebbero essere ignorati!
È un fenomeno comune che i materiali delle etichette adesive subiscano uno strappo sui bordi durante la fustellatura-. Una volta che si verifica lo strappo, gli operatori devono fermare la macchina per riorganizzare i bordi di scarto, il che si traduce in una riduzione dell’efficienza produttiva e in un aumento degli sprechi di materia prima. Quindi, quali sono le cause dello strappo dei bordi durante la fustellatura-del materiale per etichette adesive e come possono essere affrontate?01 Bassa resistenza alla trazione del materiale stesso che porta allo strappo dei bordi. Alcuni materiali, come la carta patinata (nota anche come carta patinata a specchio), hanno fibre corte e sono relativamente fragili. Durante il processo di fustellatura-e smaltimento, la resistenza alla trazione del bordo di scarto è inferiore alla forza di trazione degli scarti dell'attrezzatura, rendendola soggetta a strappi. In questi casi, è necessario ridurre al minimo la forza di trazione degli scarti dell'attrezzatura. Se la regolazione della forza di trazione al livello più basso non risolve ancora il problema, il bordo di scarto dovrebbe essere progettato più ampio durante la fase iniziale della progettazione del processo per garantire che lo strappo del bordo non si verifichi frequentemente durante la fustellatura-.02 Progettazione del processo irragionevole/Bordi di scarto troppo stretti che portano allo strappo. Molte etichette per la stampa di dati variabili sul mercato hanno linee tratteggiate-che si strappano facilmente. Alcune aziende di lavorazione di etichette adesive, a causa di limitazioni delle apparecchiature, devono posizionare la linea tratteggiata e la fustella con bordo sulla stessa stazione di fustellatura-. Inoltre, influenzato da fattori di costo e prezzo, il bordo di scarto è spesso progettato per essere molto stretto, solitamente largo solo 1 mm. Questo processo di fustellatura-pone requisiti molto elevati ai materiali delle etichette e qualsiasi negligenza può causare lo strappo dei bordi, compromettendo così l'efficienza della produzione. Si consiglia alle aziende produttrici di etichette adesive, quando possibile, di separare le linee tratteggiate-facili da strappare dai bordi dell'etichetta durante la fustellatura-. Ciò non solo riduce la frequenza di strappo dei bordi, ma aumenta anche notevolmente la velocità di fustellatura-. Per le aziende senza tali condizioni, è possibile apportare modifiche modificando la proporzione della linea tratteggiata o rimuovendo parti della linea tratteggiata che si estendono oltre il bordo dell'etichetta.03 Difetti delle materie prime che portano allo strappo dei bordi Anche i punti difettosi nei materiali delle etichette adesive possono causare lo strappo dei bordi. Questo problema è relativamente facile da individuare e non verrà discusso in dettaglio in questa sede. Va notato che alcuni bordi difettosi nei materiali adesivi sono piccoli e non facili da notare; è necessaria un'attenta ispezione. Quando si verificano tali problemi, rimuovere i materiali difettosi prima della fustellatura-.04 Flusso adesivo eccessivo o troppo rivestimento adesivo che causano lacerazioni dei bordiLa quantità di adesivo applicata ai materiali delle etichette adesive influisce in modo significativo sulle prestazioni di fustellatura. Generalmente, dopo la fustellatura-sull'attrezzatura, il materiale adesivo non viene immediatamente spostato allo smaltimento dei rifiuti ma viene trasportato per una certa distanza prima di raggiungere la stazione di smaltimento. Se lo strato adesivo è troppo spesso, potrebbe rifluire durante il trasporto dalla stazione di fustellatura alla stazione di scarico, causando l'adesione delle superfici delle etichette già tagliate, con conseguente lacerazione quando si tirano i bordi di scarto. Generalmente, la quantità di rivestimento per gli adesivi acrilici a base acqua dovrebbe essere compresa tra 18 e 22 grammi per metro quadrato, mentre gli adesivi hot melt dovrebbero essere compresi tra 15 e 18 grammi per metro quadrato. Il superamento di questi intervalli aumenta significativamente la probabilità di strappo del bordo di scarto. Alcuni adesivi, anche in piccole quantità, possono causare l'adesione dei rifiuti a causa dell'elevata fluidità.
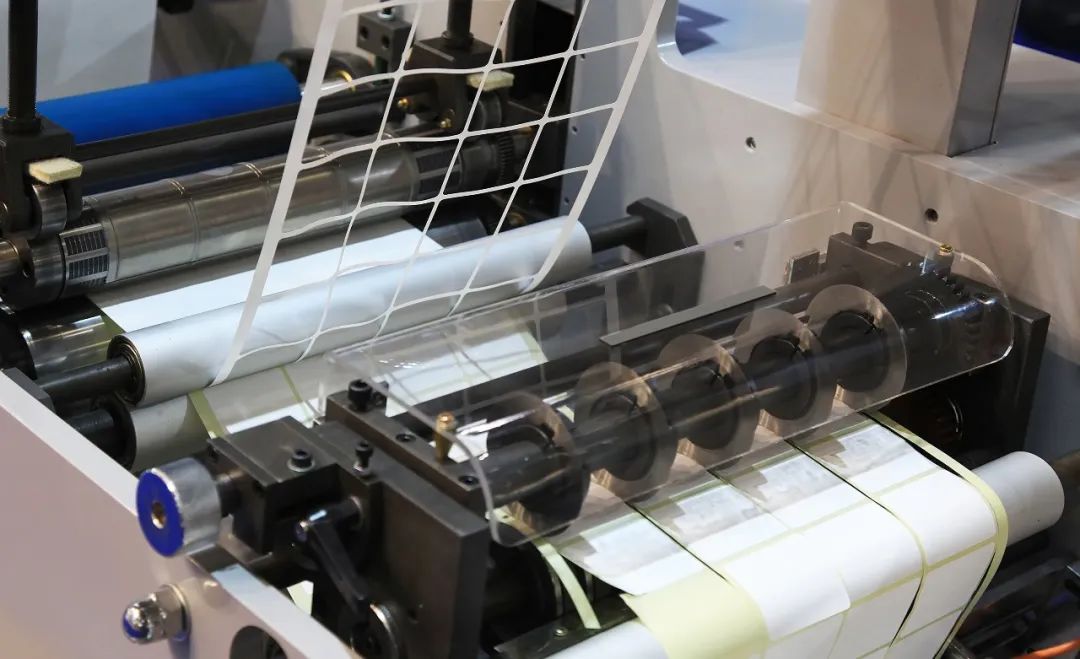
Quando si riscontra questo tipo di problema, è possibile innanzitutto osservare se esiste un grave fenomeno di formazione di stringhe tra il bordo di scarto e l'etichetta. Se l'incordatura è grave, significa che il rivestimento adesivo è troppo spesso o ha un'elevata fluidità. Questo problema può essere risolto applicando un po' di additivo a base di olio siliconico alla fustellatrice o riscaldandola con una barra riscaldante elettrica. L'additivo a base di olio siliconico può rallentare efficacemente il riflusso dell'adesivo, mentre il riscaldamento del materiale adesivo sensibile alla pressione- può ammorbidire rapidamente l'adesivo, riducendo così il grado di formazione di filamenti.
05 Difetti della fustella che portano alla rottura del bordo di scarto
Anche le fustellatrici difettose possono facilmente causare la rottura del bordo di scarto. Ad esempio, una piccola tacca sul bordo della lama può impedire il taglio completo del materiale adesivo frontale. Le parti non tagliate sopportano più stress rispetto ad altre aree, rendendole soggette a rotture. Questo fenomeno è relativamente facile da identificare, poiché la rottura avviene in un punto fisso. In questi casi, la fustella danneggiata deve essere riparata prima di essere utilizzata per la fustellatura.