


Lezione sugli artigiani|Come ridurre l'usura degli strumenti da intaglio nella fustellatura-delle confezioni di tabacco? Un veterano-del taglio con 26 anni di esperienza condivide i suoi trucchi!
Processi-post-stampa all'avanguardia, fustellatura post-tradizionale-e stampa a caldo
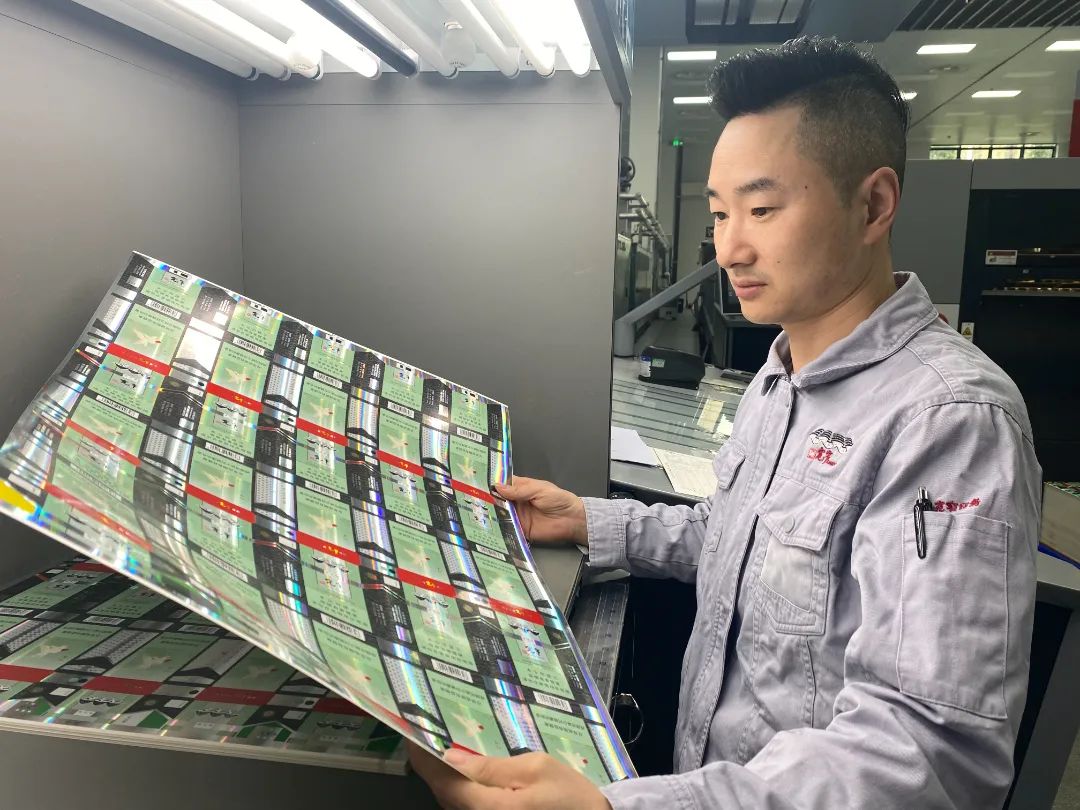
Mo Yizhong è passato in 26 anni da rifinitore di prodotti di stampa e tecnico di processo a capo del reparto stampi per stampaggio. È attento, innovativo e impegnato nell'utilizzo di molteplici metodi e strategie globali per ridurre i costi e aumentare l'efficienza. Il dispositivo di raccolta della pellicola da lui progettato per la macchina per stampa a caldo ha ricevuto un brevetto per modello di utilità. Successivamente ha risolto problemi di floccaggio e rigatura nella fustellatura-di scatole piccole e a strisce per Jiaozhi (stile rosso), ha fatto un uso ragionevole di telai per piastre di taglio-inattive a lungo termine-su macchine per stampa a caldo, ha migliorato l'efficienza dei cambi di lastre convesse-concave, ha ottimizzato il processo di stampa a caldo e ha risparmiato il 40% del foglio di alluminio. Nel 2022, un Labor Model Innovation Studio a lui intitolato ha completato cinque progetti di innovazione QC e 12 miglioramenti di processi e tecnologie sotto la sua guida. Essendo la spina dorsale dell'impresa, ha sempre aderito alla filosofia del tutoraggio secondo cui "è meglio insegnare a qualcuno a pescare che dargli il pesce".
Nell'odierno settore altamente competitivo degli imballaggi per sigarette, anche la richiesta di imballaggi di qualità è in aumento. Come ridurre al minimo gli sprechi di materiale migliorando continuamente la qualità è la soluzione ottimale per mantenere un vantaggio competitivo nell'attuale contesto di mercato. La riduzione degli sprechi di materiale è una parte importante del controllo dei costi e per raggiungere questo obiettivo mantenendo la qualità è necessario trovare soluzioni corrispondenti nell’effettivo processo di produzione.
Nel processo di fustellatura-per la produzione di imballaggi di sigarette, esistono molti problemi comuni, come la rottura del coltello di fustellatura-(che si riferisce a fratture nel punto in cui due lame si incontrano durante la fustellatura-taglio). Le normali lame da fustellatura-sono relativamente facili da maneggiare e possono essere sostituite direttamente con lame di ricambio, ma alcuni prodotti speciali richiedono l'uso di un'intera fustella intagliata. Ad esempio, i prodotti "Width & Luck Slim Small Box" prodotti dalla nostra azienda richiedono un'intera fustella intagliata per l'apertura del piccolo aeroplano.
Con l'aumento degli ordini per questo prodotto, è aumentata anche la frequenza di sostituzione dei coltelli da intaglio rotti e i tempi di cambio dei coltelli si sono allungati, con un conseguente aumento del consumo di coltelli da intaglio fustellati e una riduzione dell'efficienza della fustellatura-. Sulla base della produzione effettiva, ho scoperto che i materiali per la produzione di coltelli da intaglio nel settore non sono uniformi, i parametri di processo non sono standardizzati e i dati di progettazione sono incompleti. Pertanto, i parametri tecnici per la produzione dei coltelli da intaglio devono essere ottimizzati in base alle condizioni di produzione effettive.
Introduzione e utilizzo dei coltelli da intaglio
Un coltello da intaglio è composto da due parti: la lama (utilizzata per tagliare la parte anteriore del prodotto) e la base (utilizzata per fissarlo sulla piastra inferiore di fustellatura-). Il diagramma schematico dell'utilizzo di un coltello da intaglio per tagliare la piccola apertura dell'aereo del prodotto "Width & Luck Slim Small Box" è mostrato nella Figura 1.
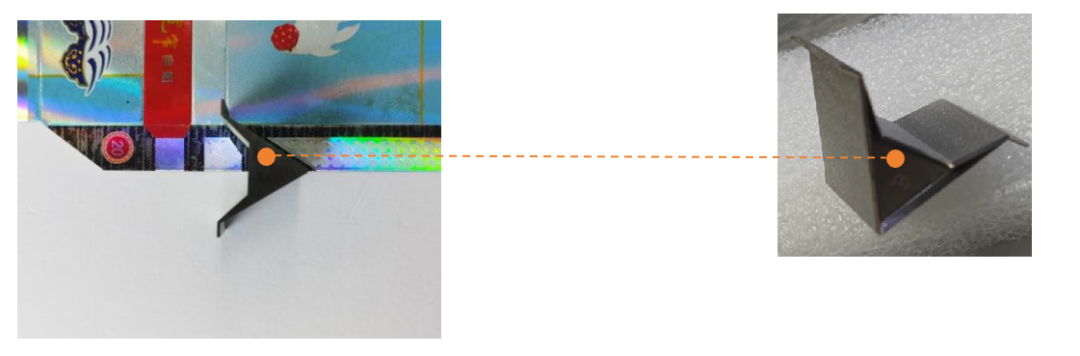 Figura 1. Coltello per incisione utilizzato sulla piccola apertura piana dei pacchetti di sigarette
Durante la produzione delle piccole scatole "Kuankuan Haoyun Slim", l'usura del coltello da incisione è in media di circa 10.000-20.000 stampe per coltello. Nel processo di produzione da aprile a giugno dello scorso anno, April ha prodotto un totale di 582.000 stampe con 42 coltelli indossati; May ha prodotto 922.000 stampe con 60 coltelli indossati; Giugno ha prodotto 1,35 milioni di stampe con 95 coltelli indossati. Nel complesso, l'usura del coltello da incisione nei tre mesi è stata di circa 14.000 stampe per coltello.
Il tempo di sostituzione del coltello è stato di circa 16 ore in aprile, 28 ore in maggio e 38 ore in giugno. In media, la sostituzione di un coltello da incisione richiede circa 35–42 minuti per riprendere la normale produzione. Ogni turno impiega circa 1,5–2 ore per la sostituzione dei coltelli, riducendo l'efficienza produttiva della macchina di circa il 20%. Per identificare i fattori chiave che influenzano la durata della lama da incisione e ridurre il numero di stampe per lama per abbreviare i tempi di sostituzione, l'autore ha condotto un'analisi sistematica dal punto di vista di "uomo, macchina, materiale, metodo e ambiente".
01
Materiale del coltello per incisione
Attualmente, i coltelli da incisione utilizzati nelle fustellatrici dell'azienda- sono realizzati principalmente in comune acciaio per utensili, che è troppo duro e poco flessibile. Nel verificare il materiale del coltello con il produttore delle lastre-, è emerso che non esistono standard tecnici specificati per il materiale del coltello da incisione, il che aumenta il rischio di un consumo maggiore.
02
Angolo del coltello per incisione
Attraverso-indagine in loco, l'angolo dei coltelli da incisione sulle fustellatrici-dell'azienda varia tra 47 gradi e 48 gradi e non è stato stabilito alcuno standard tecnico per l'angolo della lama, il che aumenta il rischio di un consumo maggiore.
03
Spessore della carta
Dopo aver confermato i parametri dei materiali del fornitore con l'approvvigionamento (parametri della carta per scatole piccole 'Kuankuan Haoyun Slim': 237 g/m², 680 mm × 486 mm), si è riscontrato che i parametri soddisfano gli standard di qualità del processo dell'azienda e la qualità del prodotto batch è stabile, senza rischio di aumento del consumo.
04
Livello di abilità dell'operatore
Attraverso il-campionamento in loco delle competenze operative dei dipendenti sulle attrezzature, nessun dipendente è risultato non qualificato; inoltre, viene condotta regolarmente la formazione sulle competenze pratiche e teoriche dei dipendenti. Pertanto non vi è alcun rischio di aumento dei consumi dovuto a un funzionamento improprio.
05
Operazione di sostituzione del coltello
Poiché l'installazione del coltello per incisione è speciale, non può essere sostituito come un normale coltello per fustellatura-semplicemente rimuovendolo dalla parte anteriore della fustella. La fustella deve essere rimossa dal-telaio fustellato, il coltello espulso dalla parte anteriore a quella posteriore, il nuovo coltello per incisione installato con attenzione da dietro in avanti, quindi la fustella deve essere reinstallata nel-telaio fustellato. Questo processo comporta tempi di sostituzione più lunghi.
Sulla base dell'analisi dei fattori di cui sopra, concludiamo che il materiale e l'angolo del coltello per incisione sono i principali fattori che ne influenzano la durata.
Formulazione di misure di miglioramento
01
Ottimizza il materiale del coltello per incisione
In confronto, abbiamo sostituito il materiale della lama per incisione (ordinario acciaio per utensili) con stampi in acciaio speciale (HRC), come mostrato nella Figura 2, e abbiamo regolato la durezza della lama per incisione.
Figura 2 Materiale del coltello da incisione prima del miglioramento (in alto) e dopo il miglioramento (in basso)
02
Miglioramento dell'angolo del coltello per l'incisione
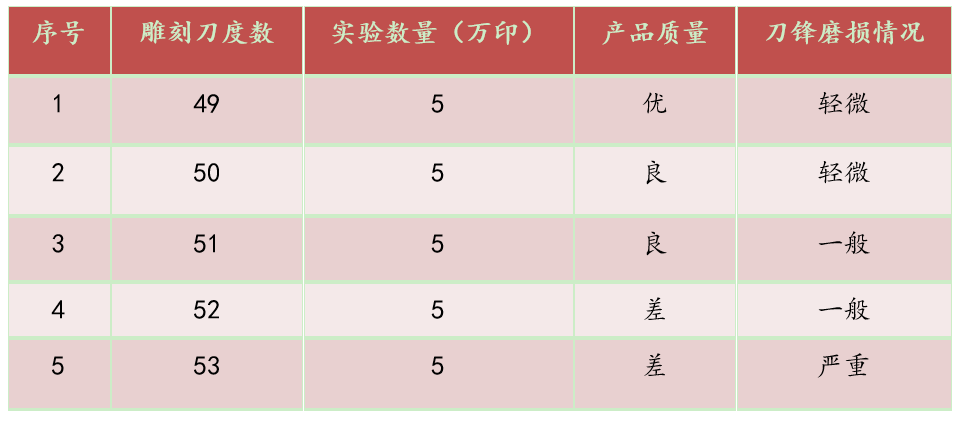
L'esperimento ha utilizzato in sequenza gli angoli della lama del coltello per incidere da 49 gradi a 53 gradi, divisi in 5 gruppi, ciascun gruppo sottoposto a 50.000 impressioni. Tra questi, il coltello da incisione con un angolo della lama di 49 gradi ha mostrato l'usura minore, mentre negli altri gruppi di controllo, all'aumentare dell'angolo della lama, il grado di usura è gradualmente aumentato. I risultati sperimentali sono mostrati nella Tabella 1.
Tabella 1 Risultati sperimentali di diversi angoli del coltello da incisione
03Metodi per ridurre i tempi lunghi di cambio coltello
(1) Lavorare il telaio della piastra di fustellatura-creando un'apertura nella piastra di acciaio sul retro del telaio della piastra di fustellatura-.
(2) Quando si sostituisce il coltello per incisione, non è necessario rimuovere lo stampo di fustellatura-. È sufficiente rimuovere la piastra d'acciaio con l'apertura sul-telaio di fustellatura, estrarre il coltello usurato dalla parte anteriore a quella posteriore dello stampo e sostituirlo con un nuovo coltello per incisione. La sostituzione di un coltello richiede solo 5-10 minuti circa, migliorando contemporaneamente l'efficienza del cambio del coltello-di circa il 75%.
(3) Migliorando il telaio della-piastra di fustellatura, è anche possibile ottenere una regolazione più precisa dell'imbottitura per la-pressione della lama di fustellatura, rendendo la pressione-della lama di fustellatura più uniforme, prolungando così la durata di servizio della-piastra di fustellatura e stabilizzando la qualità del prodotto.
Verifica degli effetti
Attraverso i miglioramenti di cui sopra, abbiamo comunicato e confermato i parametri di processo per il coltello da incisione con il reparto di tecnologia di processo e li abbiamo incorporati come standard nelle normative di processo. Dopo aver effettuato delle prove in agosto e settembre e aver verificato i fattori che potrebbero influire sulla durata del coltello per incisione, abbiamo sostituito i coltelli con nuovi materiali e regolato gli angoli della lama. La produzione nel periodo ottobre-novembre ha mostrato miglioramenti significativi. Nel mese di ottobre, la produzione della "Kuan Zhai Haoyun Slim Box" è stata di circa 1,5 milioni di stampe con 35 coltelli consumati; a novembre sono state prodotte 1,1 milioni di stampe con 26 coltelli consumati. L'utilizzo totale del coltello è stato di 42.600 stampe per coltello.
Prima dell'ottimizzazione, la piccola "Kuan Zhai Haoyun Slim Box" richiedeva circa 14.000 stampe per coltello. Dopo l'ottimizzazione, la media è stata di circa 42.600 stampe per lama, riducendo l'utilizzo della lama del 204%, con un notevole risparmio sui costi dei materiali.
Attraverso questi test e miglioramenti, garantendo al contempo la qualità del prodotto, siamo riusciti a ridurre l'utilizzo dei coltelli per incisione, a migliorare l'efficienza del cambio dei coltelli-, a garantire miglioramenti della qualità del prodotto e a raggiungere gli obiettivi attesi. Inoltre, le nostre capacità di risoluzione dei problemi e di innovazione sono migliorate. Seguendo il principio del perfezionamento e del miglioramento continuo della qualità del prodotto, nel lavoro futuro continueremo a identificare le carenze della produzione effettiva e a innovare di conseguenza.