


Goffratura e fustellatura-in una sola volta-efficienti e-risparmianti sui costi!
In risposta alla richiesta nazionale di risparmio energetico e riduzione delle emissioni e per contribuire a raggiungere gli ambiziosi obiettivi di carbon peaking e carbon neutrality riducendo al minimo i costi di produzione dell'azienda, abbiamo combinato i processi di goffratura e fustellatura-in un unico passaggio.
Nel processo di produzione convenzionale, è necessario innanzitutto installare la piastra per goffratura su un grande pannello a nido d'ape per la fase di goffratura, fissandola con viti di bloccaggio, come mostrato nella Figura 1. Queste viti di bloccaggio non solo mantengono la piastra per goffratura in posizione, ma consentono anche la regolazione della posizione della piastra con una chiave speciale, a seconda del tipo di vite. Successivamente, la fase di fustellatura-viene eseguita con una piastra di fustellatura-. Sebbene questo metodo semplifichi la regolazione della posizione della piastra di goffratura, richiede due passaggi separati, il che comporta costi di produzione più elevati.
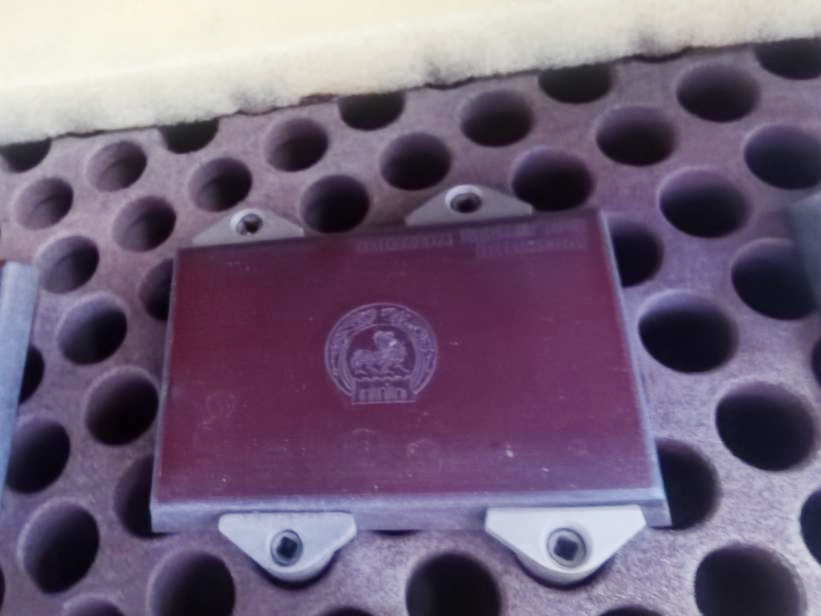 Figura 1: Schema di installazione del pannello a nido d'ape grande
Per ridurre i costi, alcuni processi installano direttamente la piastra in rilievo sulla piastra di fustellatura-con viti, combinando le fasi di goffratura e fustellatura-. Tuttavia, questo approccio presenta evidenti inconvenienti - è difficile mettere a punto con precisione-la posizione della lastra in rilievo, il che riduce anche l'efficienza della produzione. Quindi, come possiamo risolvere questo problema?
Dopo un attento studio, abbiamo trovato un metodo molto semplice e pratico: innanzitutto installare la piastra in rilievo su un mini pannello a nido d'ape con scale, quindi montare il mini pannello a nido d'ape sulla piastra di fustellatura-. Questo risolve efficacemente il problema.
Funzione dei Fori del Pannello Mini Honeycomb
Ogni foro nel pannello a nido d'ape grande è uguale per dimensioni e funzione, ma questo speciale pannello a nido d'ape mini con squame ha fori di dimensioni e funzioni diverse, come mostrato nella Figura 2. Allo stesso tempo, è necessario praticare anche le posizioni sul pannello a nido d'ape mini che corrispondono alla piastra in rilievo (come mostrato nella Figura 3). Un singolo mini pannello a nido d'ape ha 14 fori, che coprono 4 diverse funzioni (Figura 4).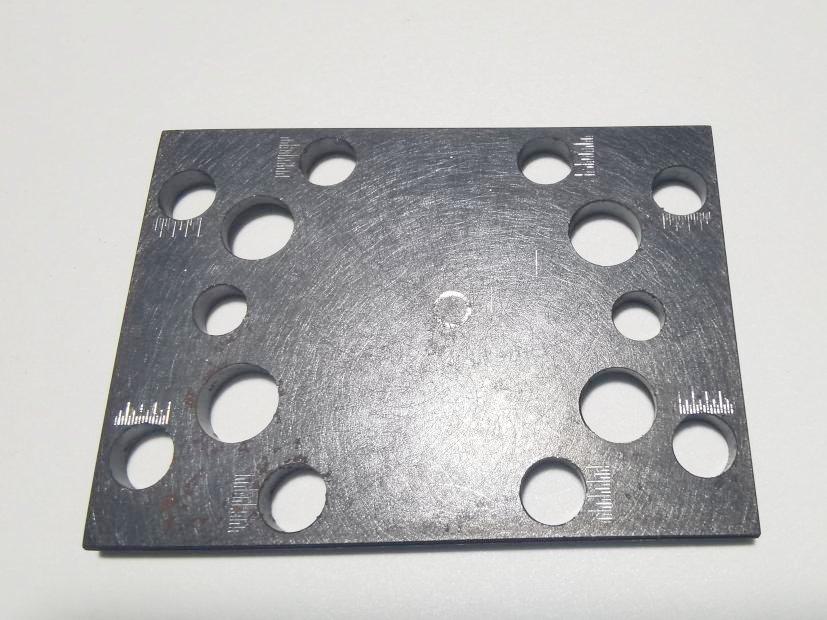
Figura 2 Mini pannello a nido d'ape
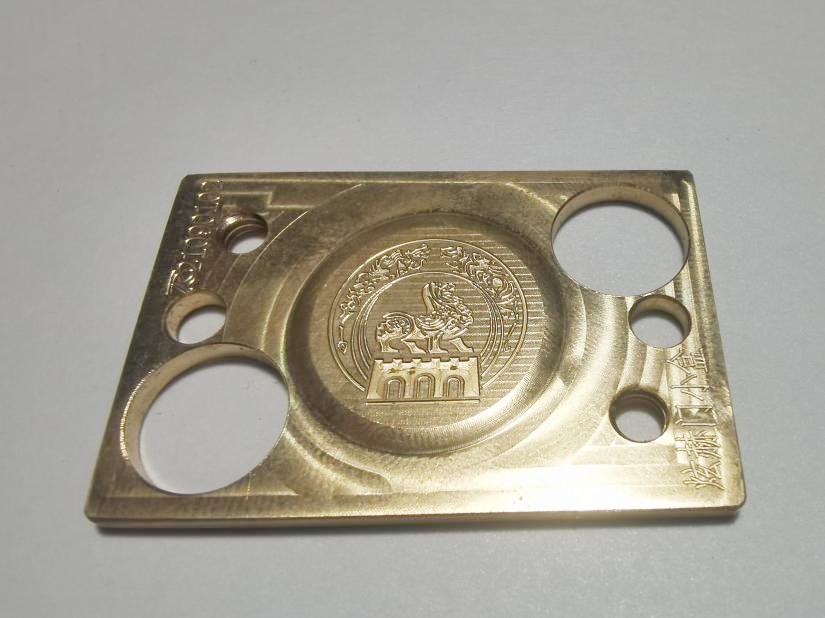
Figura 3 Versione in rilievo
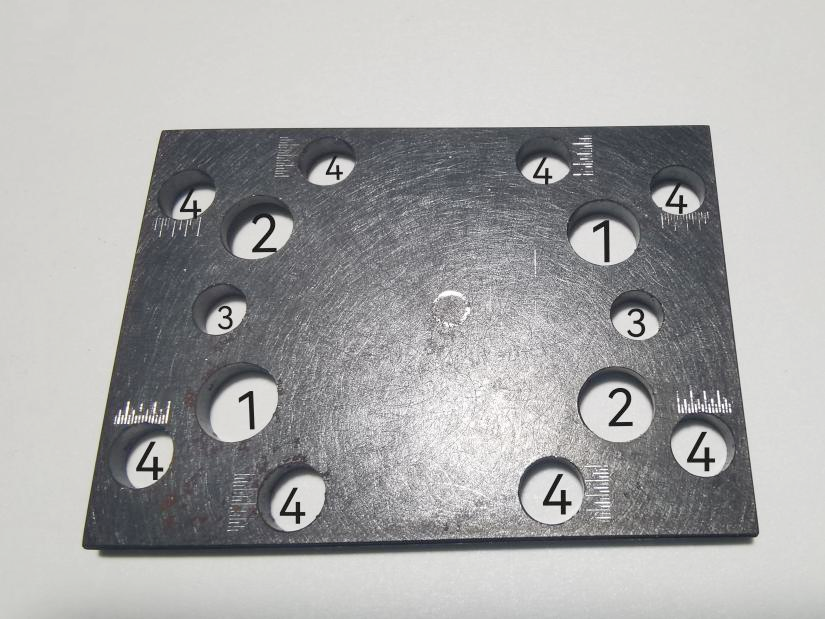 Figura 4: 14 fori in un pannello a nido d'ape in miniatura
01/ Fori di fissaggio pannello a nido d'ape (2 pezzi)
Funzione: fissa il pannello a nido d'ape in miniatura sulla piastra dello strumento di fustellatura-.
02/ Fori di fissaggio piastra rialzata (2 pezzi)
Funzione: fissa il pannello concavo-convesso sul pannello a nido d'ape in miniatura.
03/ Fori di posizionamento teorico (2)
Funzione: utilizzato per la prima installazione di pannelli a nido d'ape in miniatura e pannelli concavi-convessi. Durante l'installazione, inserire il perno di posizionamento nel foro di posizionamento teorico per allineare i fori di posizionamento superiore e inferiore. I fori di posizionamento teorico sui pannelli a nido d'ape devono avere le stesse dimensioni di quelli sui pannelli concavi-convessi. Idealmente, dopo aver inserito i perni di posizionamento, la posizione delle tavole concave-convesse teoricamente non richiede ulteriori regolazioni.
04/ Basso-Posizione profilo Fine-Fori di regolazione (8 pezzi)
Questi fori hanno solo-fori di regolazione fine sul pannello a micro nido d'ape; non sono necessari-fori di regolazione sul pannello concavo-convesso. Ciascun lato del pannello micro-a nido d'ape presenta due fori-di regolazione fine, per un totale di 8 fori. I bordi del pannello concavo-convesso devono essere premuti al centro dei fori-di regolazione fine. La funzione dei fori di regolazione fine-è quella di regolare con precisione la posizione della tavola concava-convessa in base all'effettivo disallineamento delle posizioni convessa e convessa. Perché solo in condizioni ideali la posizione del pannello convesso non necessita di regolazioni precise, ma nella produzione effettiva, sotto l'influenza combinata di fattori ambientali come tensione, temperatura e umidità, è molto probabile che la carta si restringa e si deformi, quindi la posizione della piastra convessa deve essere regolata con precisione.
Per lasciare spazio sufficiente per la regolazione della posizione della piastra in rilievo, prestare particolare attenzione ai seguenti due punti chiave:
(1) Punto chiave uno (come mostrato nella Figura 5): quando si fissano i bordi delle viti del pannello a nido d'ape in miniatura ai bordi dei fori concentrici corrispondenti nel pannello concentrico, è necessario riservare uno spazio di regolazione di 1 mm.
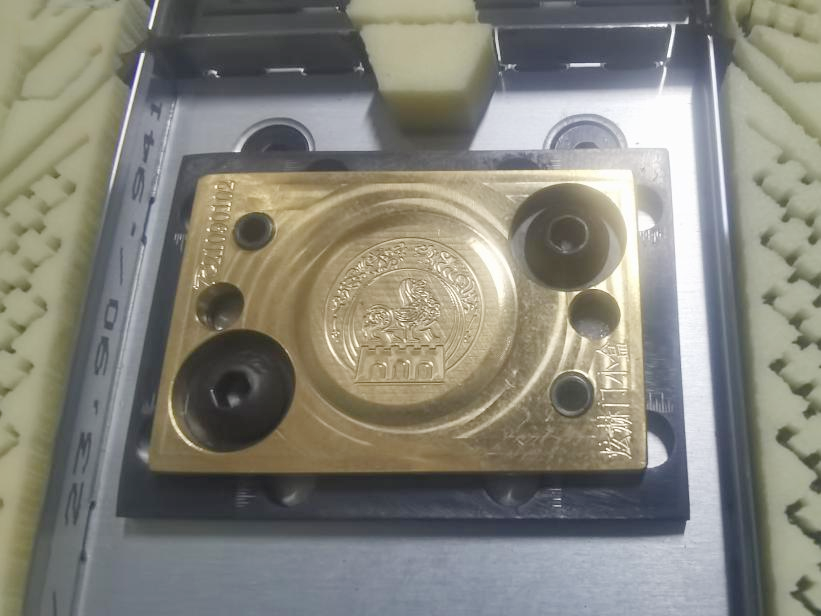
Figura 5 Vista frontale dopo il fissaggio
(2) Punto chiave due (come mostrato nella Figura 6): sul retro del pannello a nido d'ape in miniatura, lasciare uno spazio di regolazione di 1 mm dal bordo della vite che fissa la piastra in rilievo al bordo del foro concentrico corrispondente sul pannello a nido d'ape in miniatura.
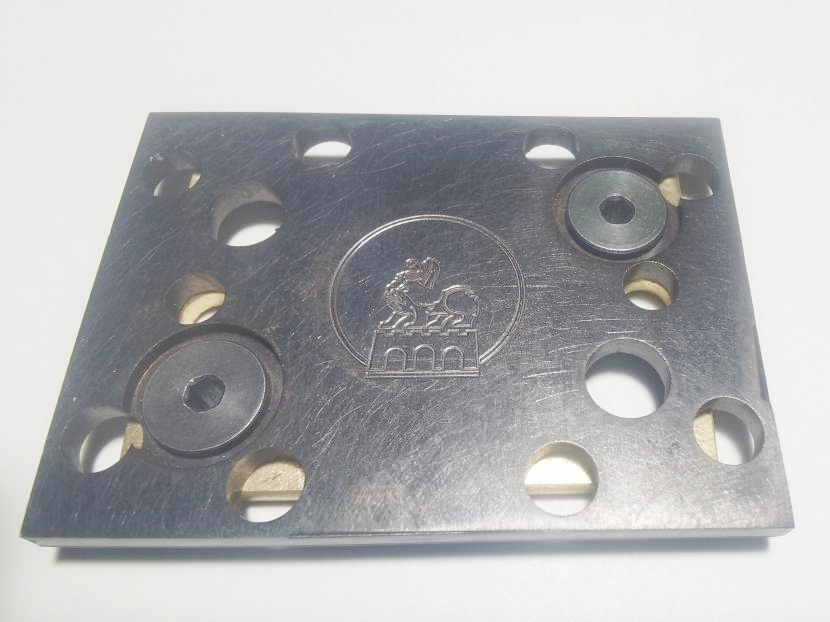
Figura 6 Indietro dopo essere stato riparato
Passaggi per la regolazione precisa della posizione della piastra in rilievo
(1) Allentare la vite di fissaggio della targhetta in rilievo, come mostrato in Figura 7;
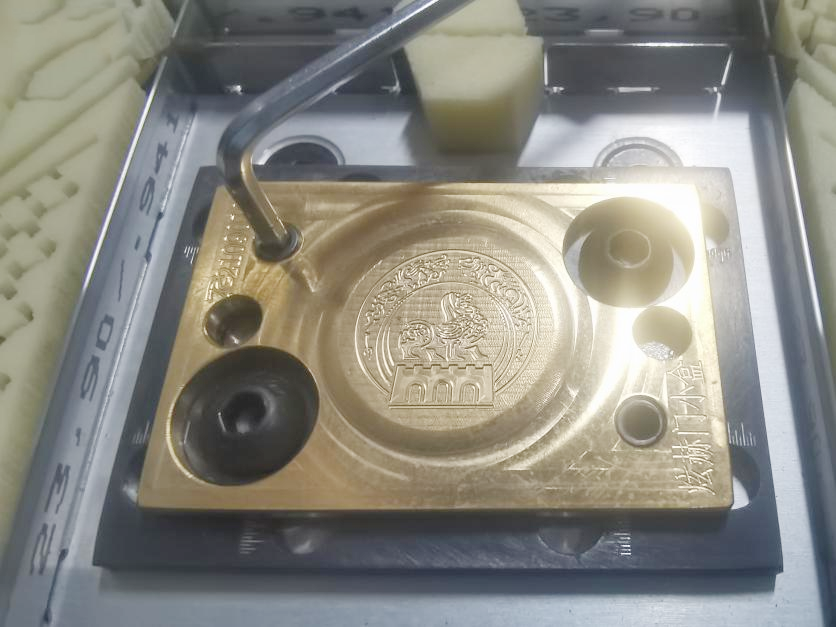
Figura 7 Allentare le viti che fissano la piastra in rilievo
(2) Inserire un piccolo piede di porco nel foro di regolazione fine-della posizione della piastra in rilievo (il diametro del piede di leva piccolo deve essere inferiore al diametro del foro di regolazione fine-) e regolare la direzione di offset in base allo spostamento della goffratura, come mostrato nella Figura 8;
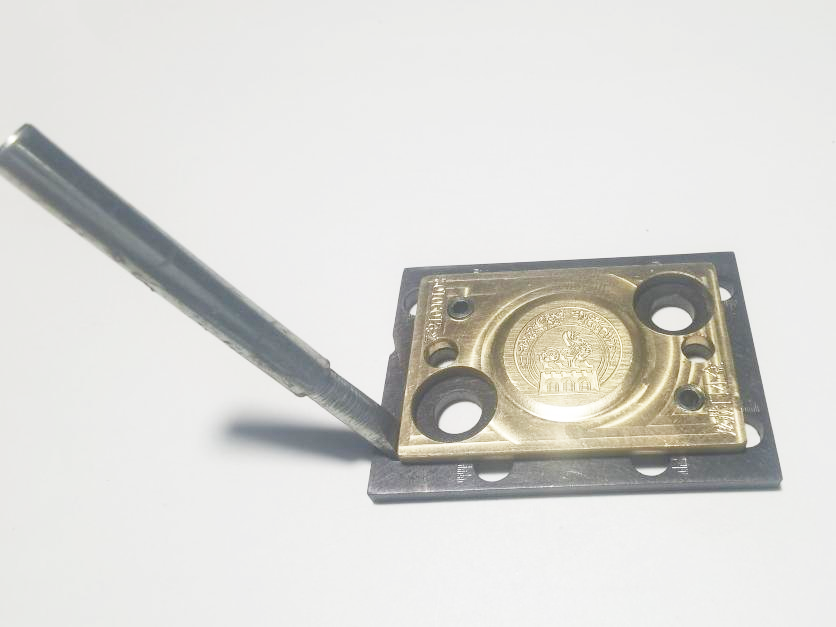
Figura 8 Regolazione della direzione dell'offset
(3) Intaglia un righello lungo il bordo di ciascun lato del micro pannello a nido d'ape. Il bordo della piastra in rilievo deve premere nel punto centrale del righello e anche il righello deve essere posizionato vicino a ciascun foro di accordatura. Intaglia 2 righelli su ciascun lato, per un totale di 8. Regola la quantità di offset in base alla situazione di offset della goffratura, come mostrato nella Figura 9;
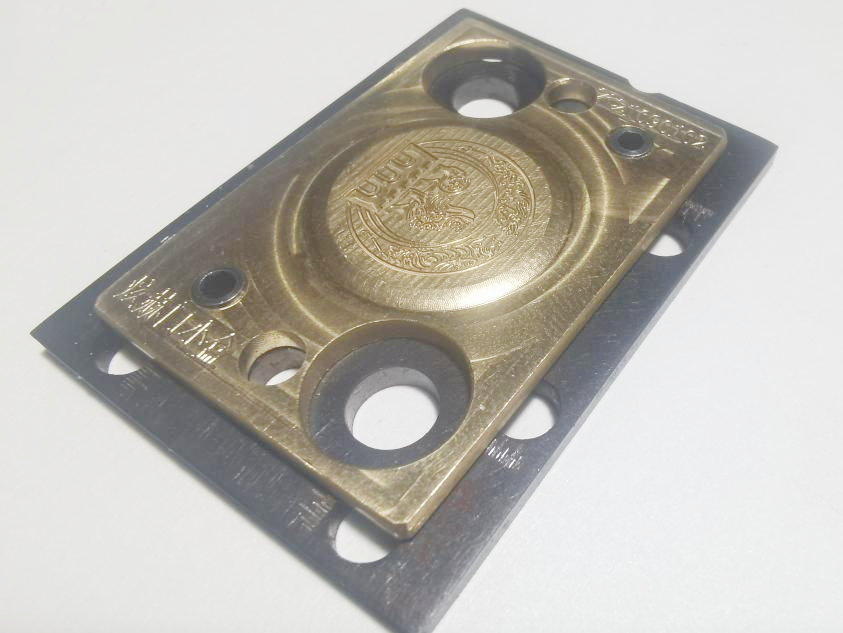
Figura 9 Regolare l'offset
(4) Una volta effettuata la regolazione, serrare le viti di fissaggio della piastra di goffratura.