


Quattro semplici passaggi per creare un master con due modelli laser olografici!
I materiali di imballaggio laser anticontraffazione, grazie alla loro funzione anti-contraffazione, così come ai loro colori e motivi brillanti, o agli effetti dinamici, 3D e di altro tipo, danno alle persone un forte shock visivo e sono ampiamente utilizzati in imballaggi come pacchetti di sigarette, confezioni di vino, scatole di dentifricio, cosmetici, confezioni di farmaci, nonché materiali stampati come pubblicità, libri illustrati e decorazioni. Questo tipo di imballaggio ha un effetto immediato sull'eliminazione dei prodotti contraffatti e di qualità inferiore, nonché sulla promozione e la pubblicità dei prodotti. Il focus della ricerca e sviluppo di nuovi materiali per imballaggi laser anti-contraffazione è sui prodotti con pellicole laser olografiche e la chiave per la ricerca e lo sviluppo è sviluppare e produrre piastre laser olografiche con vari modelli, novità e alta qualità.
A causa del costo elevato delle apparecchiature avanzate per la produzione di lastre laser olografiche e della mancanza di una tecnologia avanzata per la produzione di lastre laser olografiche, la produzione di lastre laser olografiche di alta-qualità è molto difficile. Attualmente, sul mercato sono presenti pochi tipi di lastre eccellenti e i modelli delle lastre laser olografiche di grandi dimensioni (specifiche 800 mm × 600 mm o superiori) sono relativamente semplici, quindi lo sviluppo di nuovi prodotti è limitato. In risposta alle carenze della tecnologia esistente, abbiamo sviluppato un metodo di produzione principale del laser che ha contemporaneamente due modelli di piastre laser olografiche e abbiamo proposto una soluzione, ovvero utilizzare i tipi di piastre esistenti per creare un metodo di produzione personalizzato sovrapponendo i modelli delle due piastre laser olografiche su una piastra e sviluppando una nuova versione.
Il principio fondamentale di questa soluzione tecnica
Selezionare la pellicola di rivestimento appropriata, utilizzare innanzitutto una macchina per lo stampaggio di piastre singole con pressa dura per selezionare la piastra laser olografica con scanalature del modello di interferenza relativamente profonde per uno stampaggio. Quindi, utilizzando una pressa per stampi senza giunzioni a doppia pressione, selezionare la piastra laser olografica con una profondità di scanalatura del modello di interferenza relativamente bassa per lo stampaggio secondario. A causa del fatto che la profondità delle scanalature del modello di interferenza nella piastra laser olografica prodotta dal secondo stampaggio non è profonda quanto quella prodotta dal primo stampaggio, non è possibile coprire completamente le scanalature del modello di interferenza prodotte dal primo stampaggio. Pertanto, sul film prodotto dal secondo stampaggio saranno presenti entrambi i pattern laser.
La pellicola stampata è direttamente composita, con lo strato informativo stampato rivolto verso l'esterno, quindi argentata ed elettroplaccata con placca in oro e nichel per produrre un master laser con due modelli di piastra laser olografica come richiesto.
Piano di attuazione specifico
Scegliere una pellicola pre-rivestimento a doppio rivestimento con un buon livellamento del rivestimento e meno probabilità di staccarsi, senza problemi di scolorimento della superficie, e il rivestimento deve avere una buona compattazione e un'elevata brillantezza durante lo stampaggio. La zona fredda della doppia pressa stampata non è evidente.
Innanzitutto, utilizzare una macchina per lo stampaggio di piastre singole con pressa dura per selezionare una piastra laser olografica con scanalature di interferenza relativamente profonde per un processo di stampaggio, garantendo compattazione e penetrazione senza problemi come fratturazione, sbiancamento o formazione di fiori. La circonferenza del rullo della piastra della pressa dura deve essere selezionata quanto più ampia possibile. Quindi, utilizzando una pressa per stampi senza giunzioni a doppia pressione con un buon effetto zona fredda, viene selezionata per lo stampaggio secondario una piastra laser olografica con una profondità di scanalatura relativamente bassa per le frange di interferenza. A causa del fatto che la profondità delle scanalature del modello di interferenza nella piastra laser olografica prodotta dal secondo stampaggio non è profonda quanto quella prodotta dal primo stampaggio, non è possibile coprire completamente le scanalature del modello di interferenza prodotte dal primo stampaggio. Pertanto, sulla pellicola prodotta dal secondo stampaggio coesisteranno due modelli olografici di lastre laser, come mostrato nella Figura 1.
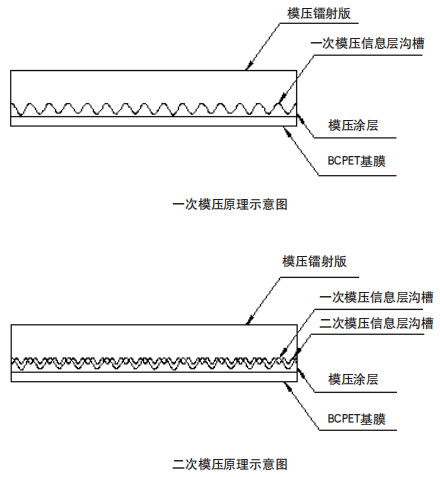
Figura 1 Diagramma schematico del processo di modellazione di due piastre laser olografiche presenti contemporaneamente
La luminosità relativa tra la prima e la seconda modanatura può essere regolata regolando la temperatura del rullo della lastra per la seconda modanatura. La pellicola che ha subito lo stampaggio secondario non è placcata in alluminio e viene inviata direttamente all'officina composita per il composito utilizzando cartone di vetro. Lo strato informativo stampato è rivolto verso l'esterno, garantendo la planarità della superficie composita ed evitando problemi come graffi e abrasioni. Infine, seleziona e taglia una sezione di carta composita più grande della circonferenza di una piastra di pressa dura, ispeziona la superficie per individuare eventuali difetti ed esegui il trattamento di placcatura in argento. Dopo la placcatura in argento, è possibile eseguire la galvanica per produrre il master laser richiesto con due tipi di modelli laser olografici. I passaggi specifici sono i seguenti.
(1) Scegliere una pellicola di pre-rivestimento a doppio rivestimento con un buon livellamento del rivestimento e con meno probabilità di staccarsi, senza il problema dello scolorimento superficiale del rivestimento. Il rivestimento deve avere una buona compattazione ed elevata brillantezza durante lo stampaggio e l'effetto della zona fredda della doppia pressa stampata senza giunzioni della piastra è relativamente buono. Applicare una pellicola prerivestita con un buon livellamento per facilitare la produzione del rivestimento e ottenere un migliore effetto di stampaggio; Il rivestimento non è facile da staccare, il che è vantaggioso per il processo di produzione del film, il processo composito, nonché i processi di placcatura in argento e laminazione senza staccare il rivestimento; La pellicola pre-rivestimento a doppio rivestimento può evitare il problema della perdita di colore sulla superficie del rivestimento e ha anche un buon effetto di modellatura. In generale, si consiglia di scegliere un rivestimento laser a trasferimento concavo o un rivestimento laser composito adatto alla doppia pressione senza giunzioni della piastra, con una buona formazione della pellicola e un'adesione relativamente buona.
Il rivestimento dovrebbe avere eccellenti prestazioni di stampaggio, buona compattazione ed elevata brillantezza; Inoltre, il rivestimento dovrebbe avere prestazioni eccellenti come una pellicola stampata senza saldatura a doppia pressione, con una buona transizione nella zona fredda e senza evidenti ombre nere nella zona fredda. Solo scegliendo rivestimenti laser di alta-qualità è possibile ottenere buoni risultati e realizzare layout laser migliori.
(2) In primo luogo, utilizzare una macchina per lo stampaggio di piastre singole a pressatura dura per uno stampaggio-una tantum e selezionare piastre laser olografiche con frange e scanalature di interferenza relativamente profonde; Utilizzare una pressa per stampi senza giunzioni a doppia pressione per lo stampaggio secondario e selezionare piastre laser olografiche con profondità di scanalatura relativamente basse per le frange di interferenza; Regolando la temperatura del rullo della piastra per la seconda formatura, è possibile regolare la luminosità relativa tra la prima e la seconda formatura.
Durante il primo processo di stampaggio, per lo stampaggio viene utilizzata una macchina per lo stampaggio di piastre singole a pressa dura. A causa dell'elevata durezza del rullo di gomma per stampaggio, può raggiungere il livello Shore D e la pressione del rullo di gomma per stampaggio è relativamente elevata, raggiungendo 50-60 kg/cm2, il che può garantire una buona compattazione. La profondità della scanalatura del modello di interferenza del laser olografico può essere pressata relativamente in profondità sul rivestimento delle informazioni di stampaggio per impedire un danno completo al primo strato delle informazioni di stampaggio durante il secondo processo di stampaggio. Quando si seleziona, è necessario scegliere una piastra laser olografica con una profondità di scanalatura relativamente più profonda per le frange di interferenza, come un modello laser con una profondità di scanalatura superiore a 2u o una piccola piastra per lenti. Il rullo della piastra della pressa dura dovrebbe scegliere la circonferenza della piastra il più grande possibile, il che è vantaggioso per massimizzare la dimensione della direzione di spaziatura della piastra durante la produzione della piastra. Ciò determina anche la dimensione delle nuove specifiche per la produzione delle lastre. In generale, è necessario selezionare rulli con una circonferenza della piastra pari o superiore a 620 mm, che possono essere adatti alla maggior parte delle specifiche di prodotto.
机翻 · 通用领域
Nel secondo processo di stampaggio, per lo stampaggio viene utilizzata una pressa per stampi senza giunture a doppia pressione con un buon effetto zona fredda, che può garantire l'assenza di spazi vuoti o aree scure evidenti, per garantire che non vi siano spazi vuoti o ombre evidenti nella circonferenza della piastra pressata e per massimizzare l'effetto e le dimensioni della nuova piastra laser olografica nella direzione della circonferenza della piastra. La pressa senza saldatura a doppia pressione appartiene alla pressa media, con una durezza del rullo di 95-98 gradi (Shore A), che è inferiore alla durezza del rullo di gomma della pressa dura. La pressione di stampaggio è di circa 25-30 kg/cm2, che è inferiore alla pressione del rullo di gomma a pressatura forte e il grado di compattazione sarà peggiore di quello della pressatura forte. Inoltre, dovrebbero essere selezionate piastre laser olografiche con profondità di scanalatura relativamente basse per le frange di interferenza, come piastre con fascio di specchi a punto alto da 400 dpi o piastre laser semplici.
Regolare la temperatura del rullo della piastra per la seconda modanatura per regolare il grado di compattazione della seconda modanatura. Maggiore è la temperatura del secondo rullo di stampaggio, migliore sarà il grado di compattazione e maggiore la luminosità del disegno laser. Allo stesso tempo, le scanalature del modello di interferenza della piastra laser olografica stampata per la prima volta sono state più danneggiate dal secondo stampaggio e la luminosità del modello laser stampato per la prima volta era relativamente bassa. Al contrario, la luminosità del disegno laser stampato per la prima volta è relativamente elevata. La luminosità, l'angolo, la posizione, ecc. relativi dei due modelli laser stampati possono essere personalizzati e regolati tramite la temperatura di stampaggio, la piastra di taglio e l'operazione di stampaggio.
Effetti e vantaggi tecnici
In risposta al problema delle poche versioni eccellenti e dei modelli laser olografici relativamente singoli sul mercato, le versioni esistenti possono essere utilizzate per sviluppare nuove versioni utilizzando metodi di produzione personalizzati per sovrapporre i modelli di due versioni laser olografiche su una piastra attraverso lo stampaggio secondario.
Questa soluzione supera le carenze e gli inconvenienti della tecnologia e delle apparecchiature esistenti, innova la tecnologia di produzione delle lastre laser con due tipi di modelli di lastre laser contemporaneamente e risolve il problema dei pochi tipi di lastre eccellenti e dei modelli di lastre laser relativamente singoli sul mercato. Uno dei suoi vantaggi è che può utilizzare versioni esistenti per sovrapporre i modelli di due versioni su una, al fine di sviluppare più nuove versioni; In secondo luogo, la produzione personalizzata di varie lastre laser offre maggiore spazio per la progettazione della stampa laser di imballaggi; In terzo luogo, questo metodo presenta poche difficoltà nello sviluppo della tecnologia di produzione delle lastre, alta efficienza e basso costo.
Attraverso questo metodo di produzione delle lastre è possibile sviluppare tipologie di lastre più personalizzate in base alle esigenze di progettazione. Questa tecnologia può anche essere utilizzata, combinata con vari metodi di composizione, per eseguire più combinazioni di processi di produzione di lastre laser, soddisfare le diverse esigenze dei clienti, sviluppare più prodotti di imballaggio laser, generare maggiori vantaggi economici e dare nuovo slancio al settore degli imballaggi colorati.