


Come le etichette olografiche laser possono "tornare alla ribalta" attraverso l'artigianato!
A causa delle caratteristiche del processo di produzione, le etichette olografiche laser hanno intrinsecamente un elevato livello di anti-contraffazione. Nel campo della stampa e dell'imballaggio, l'azienda dell'autore ha tentato di combinare queste etichette con la serigrafia su scatole di cartone e implementare il collegamento digitale e altre funzioni, al fine di migliorare il livello anti-contraffazione, soddisfare le esigenze personalizzate dei clienti e migliorare il grado di imballaggio.
Questo articolo illustra un caso di miglioramento anti-contraffazione dopo la formazione di un'etichetta. Partendo dal caso vengono introdotte le principali combinazioni di processo e gli accorgimenti durante la produzione.
Panoramica del processo
1. Principali materiali e attrezzature
(1) Etichette olografiche-stampate a caldo: con codici QR e informazioni digitali, reciprocamente collegati.
(2) Altri materiali: vernice UV per serigrafia, inchiostro per serigrafia, lastre di pellicola, lastre per serigrafia, ecc.
(3) Principali apparecchiature di produzione: macchine serigrafiche, ecc.
2. Principali processi implementati
(1) Processo di stampa-a caldo
Generalmente, dopo aver completato i processi precedenti come la stampa offset, l'etichetta viene attaccata nella posizione specificata dal cliente sulla scatola di cartone mediante stampa a caldo.
(2) Processo di stampa serigrafica
Il miglioramento dell'anti-contraffazione si ottiene principalmente attraverso il processo di serigrafia, sovrapponendo tre strati di trattamento alle informazioni digitali: uno strato di vernice UV, uno strato di inchiostro da grattare-e uno strato di testo nero UV (come mostrato nella Figura 1). La dimensione e la posizione sono determinate in base all'etichetta e alle informazioni digitali. Le principali funzioni dei tre strati di trattamento sono le seguenti:
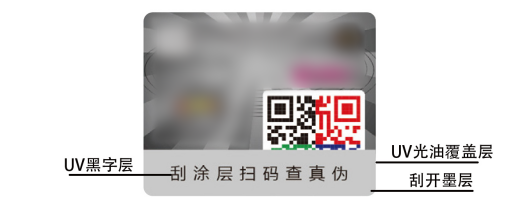
Figura 1: Visualizzazione del processo delle informazioni digitali sulle etichette olografiche laser
① Strato di rivestimento di vernice UV: uno strato di vernice viene aggiunto alla superficie designata dell'etichetta, che facilita l'adesione tra lo strato di inchiostro da grattare-e l'etichetta e migliora anche l'effetto da grattare- dello strato di inchiostro.
② Scratch-Off Ink Layer: il passaggio principale nell'aggiornamento anti-contraffazione; questo livello copre le informazioni digitali e parte del codice QR sull'etichetta. I consumatori possono grattare il livello per visualizzare le informazioni digitali coperte, consentendo la verifica anti-contraffazione e altre operazioni.
③ Strato di testo nero UV: un testo nero come "Gratta via per scansionare il codice e verificare l'autenticità" viene aggiunto sullo strato di inchiostro da grattare-per invitare i consumatori a grattare via lo strato di inchiostro per la verifica anti-contraffazione.
3. Realizzazione della funzione
La combinazione del processo di etichetta e serigrafia sulla scatola di cartone consente ai consumatori di seguire le istruzioni per grattare via lo strato di inchiostro e utilizzare dispositivi portatili per scansionare il codice QR. Leggendo le informazioni e confrontandole con i contenuti digitali coperti, è possibile effettuare la verifica anti-contraffazione. Ciò protegge efficacemente le informazioni digitali del prodotto e fornisce un livello più elevato di verifica anti-contraffazione rispetto alla semplice lettura del codice QR. (Come mostrato nella Figura 2)
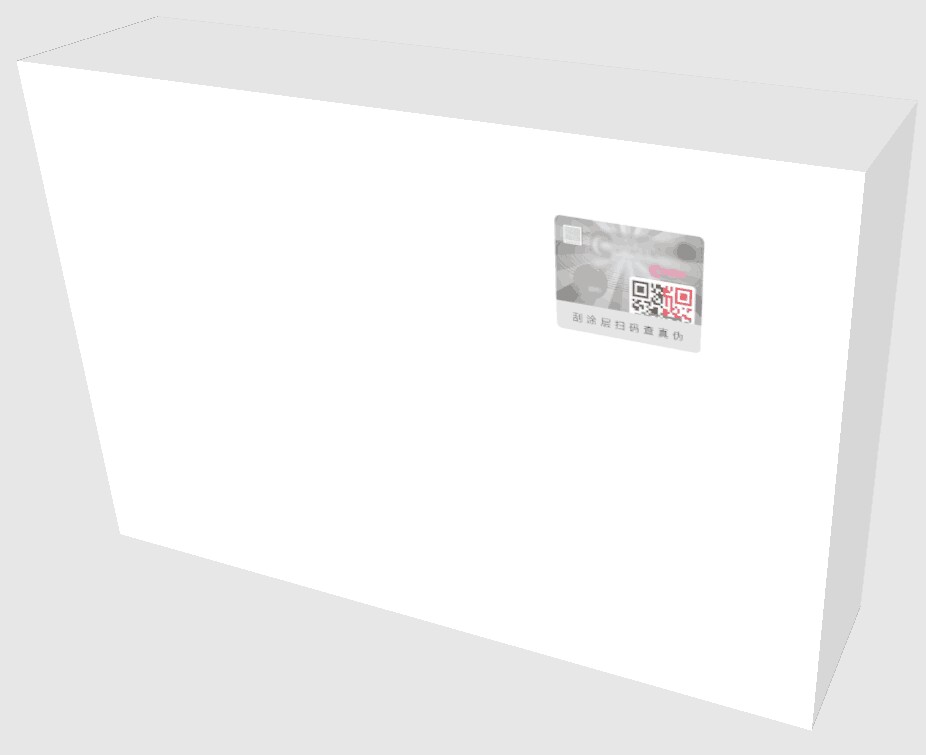
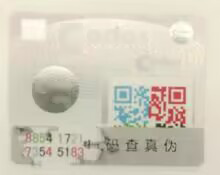
Figura 2 Visualizzazione dettagliata dell'etichetta olografica laser anti-contraffazione
Precauzioni relative al processo di produzione
L'obiettivo principale e la difficoltà nel realizzare etichette con la tecnologia di stampa serigrafica risiede nella fermezza dello strato di inchiostro da grattare-e nella facilità con cui può essere grattato. Numerosi fattori influenzano la sua formazione, come i parametri di produzione delle apparecchiature, la compatibilità dei materiali e molti altri fattori. Nella produzione vera e propria, per i nuovi prodotti, dobbiamo condurre ragionevoli test preliminari, selezionare i parametri di produzione corretti e concentrarci sui punti chiave durante il processo per garantire la qualità del prodotto.
1. Principali parametri di produzione dell'attrezzatura
I principali parametri di produzione dell'attrezzatura includono: temperatura di asciugatura, numero di maglie delle piastre e velocità del trasportatore.
(1) Temperatura di asciugatura: influisce direttamente sul grado di asciugatura della vernice UV e dell'inchiostro da grattare-. Una temperatura troppo alta o troppo bassa influirà sull'effetto graffi-off dell'inchiostro.
(2) Conteggio mesh della piastra: influisce sullo spessore dello strato di inchiostro. Un numero di mesh inferiore determina uno strato di inchiostro più spesso, con un impatto negativo sull'effetto scratch{2}off; un numero maggiore di mesh determina uno strato di inchiostro più sottile, che influisce sulla copertura e sulla fermezza dell'inchiostro da grattare-.
(3) Velocità del trasportatore: ha un'importanza significativa sia per la qualità che per l'efficienza della produzione.
2. Corrispondenza del tipo di materiale
La corrispondenza del tipo di materiale si riferisce principalmente alla compatibilità della vernice UV utilizzata per lo strato di rivestimento, dell'inchiostro da grattare-e dell'inchiostro nero utilizzato per il testo. Il grado di compatibilità tra questi tre influisce direttamente sulla fermezza e sulla facilità di grattare via lo strato di inchiostro. Nella produzione effettiva di tali articoli da parte della nostra azienda, vengono utilizzate diverse combinazioni di vernici e inchiostri a seconda del tipo di etichetta e di scatola di cartone per garantire la qualità-grattabile del prodotto.
3. Requisiti di qualità della produzione
(1) Lo strato di rivestimento UV e l'inchiostro da grattare-devono essere stampati in modo denso, con bordi netti, dimensioni precise e senza inchiostro esposto in altre aree.
(2) È necessario testare la stabilità e la facilità di graffiatura del primo foglio di inchiostro stampato da grattare-. L'effetto scratch-off dovrebbe essere buono e il codice informativo dovrebbe rimanere completo e chiaramente variabile dopo lo scratch.
(3) Dopo aver stampato il testo nero UV, dovrebbe essere visivamente chiaro, senza tratti mancanti, caratteri spezzati o sbavature. Il carattere e le dimensioni devono soddisfare i requisiti e in altre aree non deve apparire inchiostro esposto.
(4) Prestare particolare attenzione alle deviazioni di registrazione della stampa, che dovrebbero soddisfare gli standard richiesti. Si consiglia di aggiungere linee di riferimento fustellate-sulla pellicola morbida prima della realizzazione della lastra e di allinearle rigorosamente con queste linee durante la stampa serigrafica.
4. Altre precauzioni
(1) Tasso di deformazione dei prodotti semi-lavorati
Nell'attuale processo di produzione della nostra azienda, la pellicola per lo schermo non viene preparata in anticipo. È necessario prestare attenzione al tasso di deformazione dei prodotti semi-finiti, poiché ciò può influenzare la deviazione della registrazione. Prima di iniziare la produzione, misurare accuratamente il tasso di deformazione del prodotto semi-finito e realizzare la pellicola per lo schermo di conseguenza. Ciò contribuirà a controllare efficacemente la qualità del prodotto finito.
(2) Confezionamento dei prodotti finiti
Dopo il processo di serigrafia, è necessario adottare le misure protettive necessarie per i prodotti finiti per evitare che gli effetti sulla qualità vengano influenzati da cambiamenti ambientali o da uno stoccaggio prolungato.
(3) Seguire la situazione di utilizzo del cliente quando necessario.