


Solo una mossa! Processo di stampaggio a caldo migliorato per i pacchetti di sigarette, raggiungendo facilmente la qualità e il miglioramento dell'efficienza
Prospettiva del settore: molteplici sfide e opportunità nella produzione di imballaggi di sigarette
In quanto scheda di immagine dei prodotti del tabacco, i pacchetti di sigarette si svolgono la responsabilità della comunicazione del marchio e i loro effetti visivi influenzano direttamente le decisioni di acquisto dei consumatori. Ciò richiede che i pacchetti di sigarette non solo abbiano una qualità di artigianato finale alta -, ma anche per avere un riconoscimento eccellente e alcune prestazioni di contraffazione anti -. Il processo di timbratura a caldo in alluminio elettroplato trasferisce la trama metallica del foglio di alluminio elettroplato sulla superficie del prodotto stampato attraverso la temperatura precisa e il controllo della pressione. Le sue caratteristiche soddisfano perfettamente le esigenze della confezione di sigarette in termini di processo, riconoscimento e prestazioni di contraffazione anti - e sono quindi ampiamente utilizzate nella produzione di imballaggi di sigarette.
Come importante suddivisione della stampa di imballaggi, la stampa di imballaggi per sigarette presenta le caratteristiche di grandi lotti di produzione e standard di alta qualità. In base alla guida politica di "praticare i rifiuti dell'usato e dell'opposizione", l'industria del tabacco è stata profondamente impegnata nel migliorare la qualità, ridurre i costi e aumentare l'efficienza per molti anni e ora è entrata nella fase del superamento delle difficoltà. A questo proposito, le imprese di stampa di imballaggi di sigarette hanno urgentemente bisogno di innovare la tecnologia, ottimizzare il flusso di processo e toccare profondamente il proprio potenziale per far fronte a molteplici sfide come gli aggiornamenti della domanda dei clienti e le maggiori pressioni sui costi.
Al momento, il processo di stampaggio a caldo dei pacchetti di sigarette presenta principalmente quattro caratteristiche: più punti di stampaggio a caldo, modelli di stampaggio a caldo, materiali ricchi e diversificati (come foglio semplice, foglio laser, antim -{0}} foglio di falsificazione, ecc. Con l'applicazione completa della tecnologia del codice QR nella stampa di imballaggi di sigarette, i clienti hanno presentato requisiti più elevati per l'accuratezza dei processi e i tempi di consegna. In questo contesto, come ottenere un utilizzo efficiente dei materiali in alluminio elettroplati e migliorare costantemente l'efficienza della produzione è naturalmente diventato l'obiettivo fondamentale di varie imprese nel processo di stampaggio a caldo.
Analisi del problema: dilemma dei rifiuti materiali del metodo di tiro diretto in situazioni speciali
La quantità di alluminio utilizzato è determinata principalmente dalla larghezza dell'alluminio e dalla lunghezza del passaggio di salto in alluminio. Nel metodo di disegno diretto convenzionale, la larghezza del foglio di alluminio è uguale alla larghezza del modello di timbratura a caldo più il margine su entrambi i lati (il margine su entrambi i lati si riferisce al margine riservato per la larghezza del foglio di alluminio per prevenire il calcio calda incompleto rispetto ai calcoli rispetto ai calcoli incompleti rispetto ai calcoli incompleti rispetto ai calcoli incompleti rispetto ai calcoli incompleti rispetto ai calcoli incompleti rispetto ai calcoli incompleti rispetto ai calcoli incompleti rispetto ai calcoli incompleti rispetto ai calcoli incompleti di quelli caldi incompleti rispetto ai calcoli incompleti rispetto ai calcoli incompleti rispetto ai calcoli incompleti rispetto ai calcoli incompleti rispetto ai calcoli incompleti di quelli caldi incompleti di quelli caldi incompleti rispetto ai calcoli incompleti rispetto ai calcoli incompleti rispetto ai calcoli incompleti rispetto ai calcoli incompleti rispetto ai calcoli incompleti rispetto ai calcoli incompleti di quelli calda incomposta modello di timbratura). But when the hot stamping pattern is narrow (such as the "square" hot stamping pattern in Figure 1, which is only 7mm wide), and the hot stamping process needs to run at a high machine speed of 6000 sheets per hour, in order to ensure that the electroplated aluminum after high-temperature baking does not have abnormal situations such as aluminum foil deformation, hot stamping weight or even foil breakage during the pressure driving process of the foil feeding Ruota, la larghezza dell'alluminio elettroplato deve essere aumentata a 20 mm o più.
Facendo riferimento ai dati di cui sopra (escluso il passaggio del passaggio della placcatura in alluminio), basato su un margine di 10 mm su entrambi i lati, il tasso di utilizzo della placcatura in alluminio è [(7+10)/20] × 100%=85%; Se calcolato in base a un margine di 6 mm su entrambi i lati, la velocità di utilizzo dell'alluminio elettrolitico è solo [(7+6)/20] × 100%=65%.
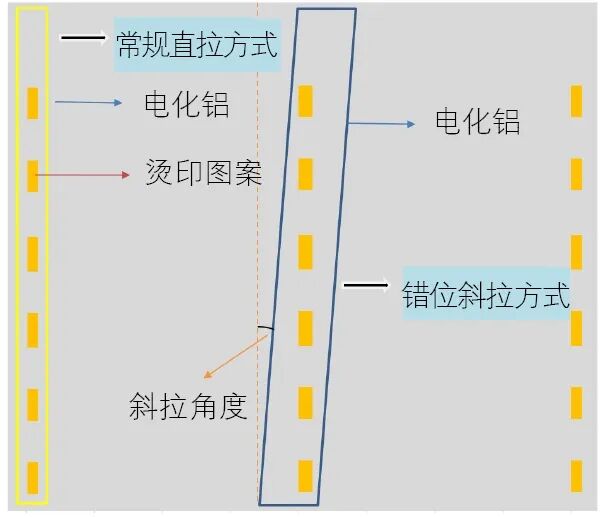
Figura 1 Esempio di metodo di trazione dritta convenzionale e metodo di trazione diagonale disallineato
Il miglioramento del processo di disegno inclinato per l'elettroplaggio di alluminio è un metodo di elettroplande in alluminio personalizzato progettato per migliorare la velocità di utilizzo dell'elettroplaggio di alluminio garantendo al contempo un funzionamento regolare del processo di elettroplatazione nella situazione speciale in cui il modello di timbrai a caldo è relativamente stretto. Come mostrato nella Figura 1 "Metodo di disegno obliquo disallineamento", regolando l'inclinazione del foglio di alluminio sulla piastra a nido d'ape di timbria calda, il foglio di alluminio può essere migliorato dal metodo di disegno dritto convenzionale al metodo di disegno obliquo, che può utilizzare abilmente la distesa.
Implementazione della verifica: confronto di pre - e post dati e condivisione dell'esperienza pratica
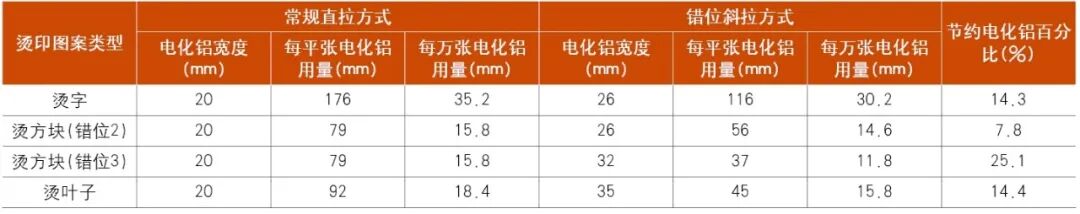
La Figura 2 illustra visivamente il layout delle posizioni di timbrai a caldo a riga singola in foglio piatto per più prodotti a pacco di sigarette, nonché un confronto tra gli effetti effettivi di timbrai a caldo del foglio di alluminio sotto tiro dritto convenzionale e metodi di tiro diagonale sfalsati. La tabella 1 verifica ulteriormente la differenza nella quantità di alluminio utilizzato da più prodotti quando si utilizzano un disegno dritto convenzionale e metodi di disegno diagonale sfalsati attraverso un confronto dettagliato dei dati, fornendo un solido supporto di dati per l'efficacia di questo metodo migliorato.
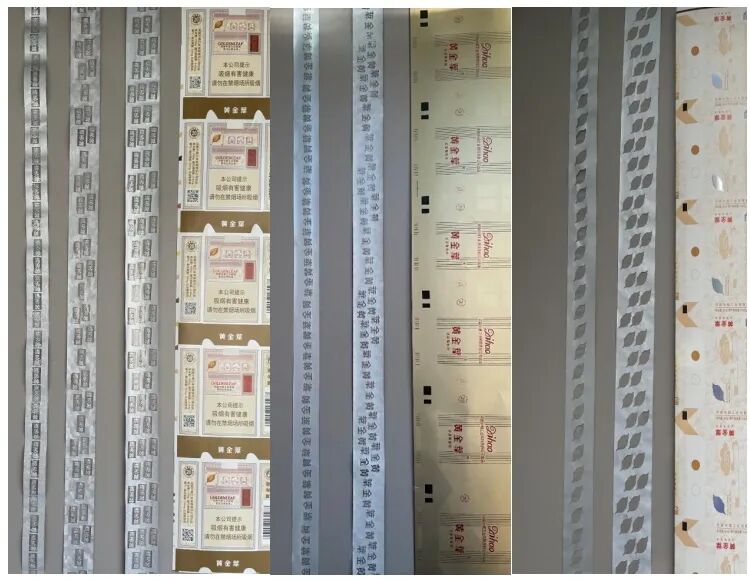
Figura 2: Effetto immagini di posizioni di timbing calde e trazione dritta convenzionale e tiro diagonale disallineato per più prodotti di confezione di sigarette
Tabella 1: consumo di alluminio e confronto tra metodo di trazione dritto convenzionale e metodo di trazione diagonale disallineato
Nel funzionamento pratico, il numero di disallineamento nella timbratura calda obliqua non è fisso, ma deve essere regolato in base al tasso di utilizzo dell'alluminio e all'effettivo effetto di timbrai a caldo. La Figura 3 presenta un confronto tra gli effetti dell'applicazione di più prodotti con diversi numeri di disallineamento durante la timbratura calda obliqua. Si può vedere che un aumento del numero di disallineamento sarà accompagnato da un ampliamento della superficie della lamina in alluminio e da un aumento della pendenza. Sebbene ciò possa migliorare in una certa misura il tasso di utilizzo del foglio di alluminio, la probabilità di piegatura, rughe, oscillazioni e posizioni pesanti di timbratura a caldo (principalmente sovrapposizioni orizzontali tra motivi disallineati) che si verificano anche durante il funzionamento ad alta velocità di velocità - dell'attrezzatura aumenterà di conseguenza. Pertanto, è necessario considerare in modo completo e completo vari fattori, bilanciare la relazione tra il tasso di utilizzo dell'elettroplaggio di alluminio e il funzionamento regolare della timbratura a caldo e garantire l'effetto di produzione ottimale.
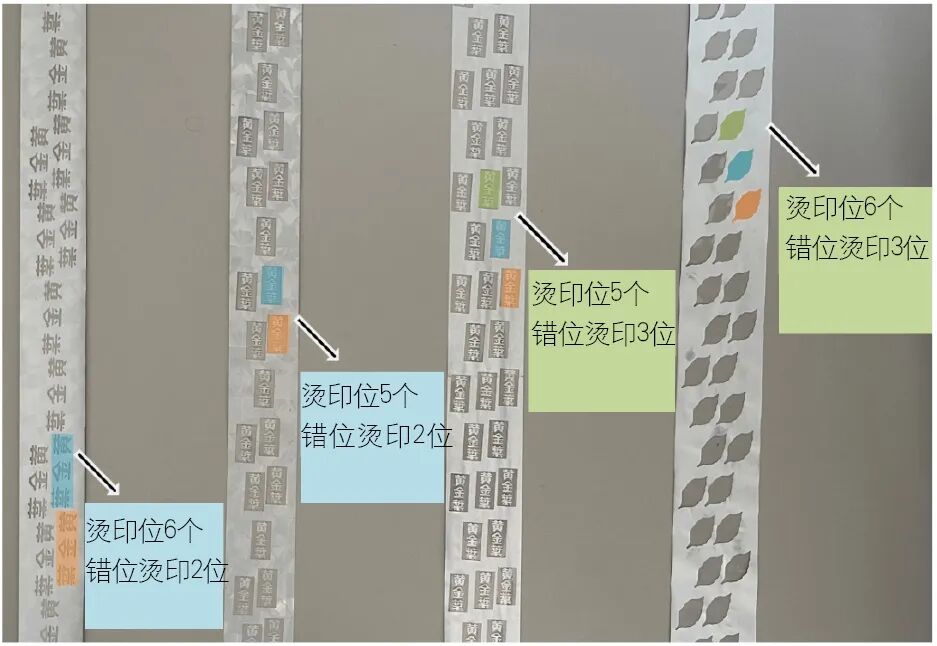
Figura 3 Confronto degli effetti dell'applicazione di diversi numeri di disallineamento per più prodotti durante la timbratura calda obliqua offset
In termini di calcolo del gradino di salto, sebbene ci siano differenze tra il metodo di calcolo del disallineamento in alluminio Diagonale e il metodo di trazione dritta convenzionale, il principio di base è lo stesso. Quando si calcola il passaggio di salto, sottrarre semplicemente il numero di posizioni di timbing a caldo offset dal numero originale di posizioni di timbing a caldo per ottenere il numero di posizioni di timbrai a caldo diagonale offset. La lunghezza del modello di stampaggio a caldo originale e la spaziatura tra le posizioni di timbing a caldo originali rimangono invariate e il calcolo del gradino di salto è ancora effettuato secondo il metodo di disegno dritto convenzionale. Per quanto riguarda la spaziatura orizzontale tra le due posizioni di timbrai calde disallineate, può essere ottenuta regolando l'angolo della trazione diagonale in alluminio.
Va notato che a causa del fatto che la lunghezza del passaggio (a) del foglio di alluminio viene calcolata in base alla modalità di trazione dritta, potrebbe esserci una deviazione tra la lunghezza del passaggio preimpostata (a) e la lunghezza effettiva in alluminio (c) quando si opera nella modalità di trazione inclusa
If the diagonal angle is A, then a=c × cosA. When A=0, a=c; When A>0, c>a.
Questa deviazione farà sì che i risultati effettivi di stampaggio a caldo sul foglio di alluminio siano incompatibili con l'effetto previsto quando si imposta il passaggio di salto. At this point, the operator needs to repeatedly try and adjust the original hot stamping pattern length, hot stamping position spacing, longitudinal hot stamping pattern spacing, and other data based on the hot stamping results of the aluminum foil, so that the hot stamping spacing, jumping steps, and other parameters of the aluminum foil meet the operational requirements of the hot stamping process, ensuring the stability of product quality and the smoothness of the production process.
L'innovazione non è irraggiungibile, è nascosta in ogni dettaglio della produzione quotidiana. Una scintilla di ispirazione, una piccola regolazione del processo, può apportare cambiamenti significativi. L'innovazione è la forza trainante e la pietra miliare della competitività per lo sviluppo delle imprese. Dovremmo incoraggiare i dipendenti a continuare a esplorare, ad accumulare piccole innovazioni per grandi scoperte e promuovere congiuntamente imprese e industrie per raggiungere nuove altezze.